激光锡焊在柔性线路软板焊接中的应用
激光锡焊在柔性线路软板(FPC)焊接中的应用分享
FPC 是以 PI 聚酰亚胺为基材的柔性线路,厚度薄、铜箔极细、不耐持续高温,传统烙铁、热压、回流焊很容易出现基材鼓泡分层、阻焊发黄、铜箔拉断、虚焊、压伤排线等问题。激光锡焊依靠非接触、定点局部加热,成为 FPC 精密互连的主流工艺方案。
一、基本原理
主流采用 976nm 半导体激光,搭配同轴 CCD 视觉定位,光斑聚焦至微米级,只对焊盘上的锡料(锡膏 / 锡丝 / 锡球)快速加热熔融,依靠焊料毛细润湿完成冶金结合;热量只集中在焊点极小范围,热影响区可控,不会大面积传导至周边 PI 基材、塑胶、热敏芯片。高端机型搭载红外闭环温控,实时采集熔池温度,避免 FPC 薄焊盘散热快带来的温度失控,降低烧板风险。
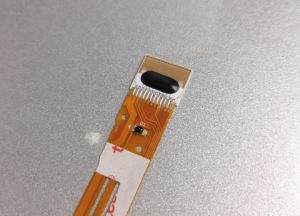
二、三大主流工艺路线(FPC 场景)
锡膏激光重熔(最常用,你关注的工艺) 流程:FPC 定位→钢网 / 点胶机定量涂锡膏→贴装元件 / 对位金手指→视觉纠偏→激光定点熔锡→冷却成型。 优点:和 SMT 产线耗材兼容,改版、打样、返修灵活,适配不规则焊盘、多引脚排线;适合 FPC 与 PCB 对接、模组贴片补焊。 短板:锡膏助焊剂快速沸腾容易飞溅,存在气孔、残污风险,对锡膏选型、能量曲线、预热参数要求高。
自动送丝激光锡焊 预先对位 FPC 金手指,送丝机构精准输送微量锡丝,激光同步熔化锡丝铺展润湿。锡量稳定、残留少,适合车规、光模块、射频 FPC,对焊点洁净度、阻抗一致性要求高的工位。
锡球喷射激光焊 先喷射精准锡球,激光脉冲熔融,锡量一致性极高,多用于指纹模组、超细漆包线与 FPC 焊接,可同步激光剥漆,适合 0.02–0.05mm 极细导线,焊点微小稳定。
三、核心优势(对比烙铁、热压)
无机械应力:全程不接触软板,没有烙铁头按压、拉扯,杜绝薄铜箔撕裂、排线移位,极适合细长、脆弱 FPC 排线。
低热损伤:毫秒级瞬时加热,热影响区可控制在 0.1mm 以内,PI 基材不易起泡、分层、碳化,适合已经装好热敏器件、液晶、光学组件的半成品返修与二次焊接。
超高定位精度:同轴视觉 ±0.01mm 定位,光斑最小可达 50μm,适配 0.3mm 及以下微间距金手指、高密度排线。
工艺灵活:支持单点、多点分光同步焊、振镜高速拖焊;单机打样、转盘自动化产线均可适配,兼容小批量试产与大批量量产。
焊点一致性好:能量、锡量可控,虚焊、假焊占比低,剥离强度稳定,射频、信号类 FPC 阻抗一致性更容易保障。
四、典型应用场景
消费电子:屏幕 FPC 排线、摄像头模组、指纹模组、TWS 耳机、手表内部软板互连
光通信:光模块 FPC、高速信号软排线焊接
车载电子:车载传感器、雷达 FPC 天线、车载显示屏排线(车规级对空洞、可靠性要求严格)
新能源:电池采集 FPC、软连接镍片与 FPC 焊接
维修返修:SMT 回流焊后局部补焊、不良焊点返工,不用整板过炉
五、FPC 焊接的工艺难点与管控要点
软板形变漂移:FPC 无刚性,必须真空吸附治具,焊盘区域做刚性支撑,防止受热翘曲,光斑偏移造成单边虚焊。
铜箔散热快:薄铜箔导热快,单纯固定功率容易熔锡不足,建议采用阶梯控温曲线:低功率预热→主熔锡→缓冷,减少气孔与浸润不良。
光斑选型:窄间距金手指优先平顶匀化光斑,避免高斯光斑中心能量过高烤伤相邻走线;多点同步分光焊接,减少逐点焊接带来的累积热变形。
耗材匹配:FPC 优先低残留、低飞溅锡膏;射频 FPC 要严控助焊剂残留,避免残胶改变射频性能。
环境管控:温湿度影响锡膏活性,开封锡膏需要管控时效,减少出锡量波动带来的良率漂移。
六、局限与替代边界
激光锡焊不适合大面积连续焊,设备成本高于普通烙铁;开环简易机型在薄 FPC 上良率波动大。如果是大面积 FPC 压接、ACF 导电胶绑定,依然优先热压工艺;激光锡焊定位是选择性局部精密焊接,作为补充方案。
七、量产配套
后端可搭配 AOI 视觉检测,识别虚焊、少锡、连锡、锡珠;振镜方案可以实现高速拖焊,适合长排金手指连续焊点,大幅提升排线焊接效率。


