激光锡焊在摄像头红外补光灯板焊接中的应用
一、产品结构与焊接难点
结构特点:红外补光灯板为环形薄 PCB,圆周密集排布红外 LED、光敏电阻、驱动芯片、端子焊盘,中间镂空留给镜头;焊盘尺寸小、器件间距近,铜箔线路精细。
传统工艺痛点
回流焊:整板高温烘烤,薄板容易翘曲变形,破坏灯板与镜头的同心度;LED、光敏元件长期高温,易出现光衰、参数漂移。
电烙铁手工焊:热传导范围大,容易烫坏周边器件;烙铁头易氧化、沾锡,焊点一致性差,密集焊点极易连锡短路,人工效率低。
脉冲热压焊:压头接触施压,环形排布不好布局,换款调机繁琐,柔性差。
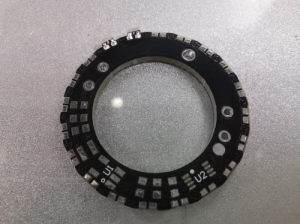
二、激光锡焊工艺原理(锡膏式激光焊)
先通过点锡 / 印刷工艺在各焊盘预置定量锡膏,振镜带动激光束精准聚焦在焊点区域,依靠激光能量快速加热熔化锡膏,在极短时间内完成润湿、形成焊点;属于局部定点加热、非接触式焊接,热量集中在焊盘,其余区域温升很低。
三、核心应用优势
热输入可控,保护光敏、发光器件 仅焊点位置快速升温,热影响区极小,不会持续烘烤 LED 芯片与光敏元件,大幅降低 LED 光衰、光敏阈值漂移风险,保障夜视亮度和光控灵敏度稳定,提升产品使用寿命。同时有效抑制环形薄板 PCB 受热翘曲,保证镜头装配同心度。
适配环形密集焊点布局,柔性强 振镜高速扫描,可按圆周轨迹依次焊接所有焊点,工装固定工件即可,无需移动板子;程序可快速编辑,轻松兼容不同外径、不同灯珠数量、不同器件排布的红外灯板,U1、U2 芯片位、电源端子等不同焊盘单独设置参数,换产便捷。
焊点质量稳定,不良率低 激光功率、出光时长、光斑大小可以精细化调节。小焊盘(LED、电阻)采用低热输入,大电流端子焊盘匹配更高能量;锡膏润湿充分,焊点成型均匀,虚焊、少锡、冷焊问题减少。同时精准控温,相邻焊点不易连锡、桥接。
自动化适配性强,适合批量产线 可搭配视觉定位,自动识别环形板定位标记,补偿工装放置偏差;焊接全程非接触,无烙铁头磨损、耗材更换成本;焊接速度远高于手工焊,振镜扫描可实现一圈焊点高速连续施焊,可对接安防模组自动化组装线。
洁净度高,减少次生不良 没有烙铁助焊剂持续碳化残留、烙铁碎屑污染;搭配低飞溅锡膏工艺,控制锡珠飞溅,避免细小锡珠落在细密线路上造成隐性短路,适配摄像头模组高洁净要求。
四、关键工艺管控要点
锡膏选型:选用适配激光快速升温的低飞溅锡膏,减少爆锡、锡珠;助焊剂残留要易于清洗或者满足免清洗要求。
光斑匹配:光斑直径和焊盘尺寸匹配,光斑过大容易灼伤周边阻焊绿油、临近器件;过小会熔锡不足,产生虚焊。
分区参数:器件分区控参,LED 灯珠焊盘优先保守低热输入;电源输入端子、大电流焊盘适当提升能量,保证拉力强度。
定位基准:环形 PCB 外形一致性一般,优先选用板上定位标记做视觉基准,而不是依靠外圆定位,提升重复焊接精度。
烟气处理:激光熔化锡膏助焊剂会产生烟气,配套抽烟净化,防止烟气附着在灯板和后续镜头镜片上。
五、适用场景与落地定位
主要用于半球摄像机、枪机、人脸抓拍相机、门禁摄像头的红外补光 PCBA 焊接,是小尺寸光电器件环形板精密焊接方案,主打解决薄板怕变形、光电器件不耐高温、焊点密集难加工的痛点,兼顾良率、效率和长期可靠性。


