激光锡焊在汽车充气阀线圈端子焊接中的应用
激光锡焊在汽车充气阀线圈端子焊接中的应用
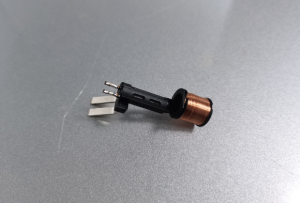
汽车充气阀线圈多用于空气悬架气动阀、车载气路电磁阀,属于车规级螺线管部件,结构是 PA / 玻纤耐高温塑料骨架 + 超细漆包线 + 直插金属端子,焊接核心难点:漆包线漆膜不耐高温、塑料骨架易受热变形、端子细小,同时焊点要承受车辆振动、高低温循环,可靠性要求严苛,传统烙铁焊、浸锡焊很容易出现烧线、骨架变形、虚焊、锡珠飞溅卡滞阀芯等问题,激光锡焊(锡膏方案)是目前主流精密方案。
一、工艺原理(锡膏型)
采用半导体恒温激光,配合 CCD 同轴视觉定位,预先在端子缠绕位置点涂锡膏;激光光斑精准聚焦在端子焊区,依靠热辐射局部加热,在熔融锡膏的同时,气化焊点区域漆包线绝缘漆膜,锡料浸润裸铜与金属端子形成钎焊连接;热影响区极小,热量不会向下方绕组、塑料骨架扩散,搭配红外测温闭环控温,锁定焊点温度区间,避免过热损伤器件本体,氮气同步吹扫抑制氧化、带走漆渣,减少锡珠飞溅风险。 UEW 直焊漆包线可不用前置单独剥漆,一步完成除漆 + 上锡焊接。
二、标准工艺流程
工装定位:线圈固定,漆包线缠绕到金属插针端子
点锡膏:在缠绕位置定量预置锡膏
视觉定位:CCD 识别端子位置,校正光斑坐标
激光恒温焊接:闭环温控,出光熔化锡膏、去除漆膜、浸润成型
冷却、氮气吹扫清理
检测:导通、拉力、外观检查,不良品分拣
三、核心优势,适配车载充气阀场景
热控制优势:非接触定点加热,热扩散可控,不会烫坏漆包线非焊接区域、不会造成塑料骨架软化变形,线圈阻值、电磁推力稳定,规避充气阀工作参数漂移问题。
焊点一致性与可靠性:光斑、功率、温度曲线可参数化存储,每一个焊点浸润状态、拉力稳定,满足车规 - 40~125℃高低温冲击、长期振动耐久要求,虚焊、冷焊比例大幅降低,可完整追溯焊接曲线,满足汽车零部件追溯体系。
无机械应力:没有烙铁头接触施压,细小插针不会被压弯、移位,不会拉扯超细漆包线断线。
自动化量产友好:可对接振镜、流水线,节拍稳定,没有烙铁头损耗、频繁换头校准的问题,适合大批量线圈生产;锡膏定量供给,焊点锡量可控,减少锡珠掉落到阀体空腔,防止衔铁卡滞故障(充气阀最典型失效风险)。
工序简化环保:省去机械刮漆、化学脱漆,无化学溶剂残留,降低助焊剂长期腐蚀焊点的隐患。
四、对比传统工艺
烙铁焊:接触式,热量扩散大,容易烧漆包线、烫变形骨架;烙铁头磨损,焊点一致性差,人工焊接不稳定,锡珠多,很难满足空气悬架这类高可靠阀件。
浸锡焊:整根端子浸入锡池,大面积受热,骨架变形概率高,多余锡渣容易挂在线圈匝间,造成短路隐患。
激光锡膏焊:热量锁死在焊点,热影响最小,焊点可控,是这类小型车载电磁阀线圈的优选工艺。
五、量产常见不良与工艺对策
漆包线烧断:光斑偏移、功率过高;对策:焦点落在端子焊盘,依靠锡膏导热,不直接长时间照射铜线,启用恒温限温。
锡珠飞溅:锡膏量过多、吹扫方向不对;对策:优化点锡膏量,氮气向外吹扫,夹具加挡板遮挡阀腔。
虚焊、浸润不良:漆膜未充分去除、氧化;对策:优化激光预剥漆时长,氮气保护,选用适配车规的锡膏。
骨架变形:连续多工位焊接热量累积;对策:增加工位冷却间隔,降低单点点焊热量。
六、应用边界
适合车载充气阀、空气悬架电磁阀、小型气动螺线管线圈端子焊接;如果是超大线径、大端子,成本优势不如烙铁;同时对设备的恒温闭环、同轴视觉精度有一定要求,低端开环激光容易出现批量不良。


