激光锡焊在微波雷达感应模块焊接中的应用
微波雷达感应模块(多普勒雷达,常见 5.8GHz,用于人体感应灯、门禁、安防、智能家居、充电桩、灯具感应),核心是射频收发芯片、微带天线、低噪放、电源管理、FPC 排线、屏蔽罩、输出引线。它的最大特点:高频射频链路对焊点形态、阻抗、接地连续性非常敏感,射频芯片、介质基板、FPC、电容都属于热敏器件,板件小型化、焊点密集,不能大面积受热。激光锡焊(激光软钎焊)依靠局部定点加热、非接触、毫秒级热输入、同轴视觉定位 + 闭环温控,成为这类模块后段组装、返修、精密互连的优选工艺,区别于激光熔焊。
一、微波雷达模块本身的焊接痛点
射频敏感,焊点形貌直接影响雷达性能 5.8GHz 微波信号对焊盘过渡、焊料铺展、接地完整性很敏感。回流焊整板升温,容易出现接地虚焊、焊点空洞、焊料漫流,造成天线驻波变差、感应距离漂移、误触发、灵敏度不一致;烙铁接触加热容易拉扯焊盘、改变微带线阻抗,直接影响射频匹配。
器件耐热差,介质基板不耐高温 雷达板很多用 PTFE、罗杰斯高频板材、薄 FPC 软板、射频三极管、MOS、稳压芯片,回流 250℃左右长时间保温,容易介质板翘曲、FPC 分层、芯片热漂移、电容失效。烙铁热传导范围大,容易烫到周边射频走线。
空间狭小、焊点微小型化 模块尺寸很小,很多板上焊盘 0.2–0.4mm,天线馈点、屏蔽框接地焊盘、FPC 压接焊盘间距紧凑,烙铁头伸不进去,容易连锡短路。
屏蔽接地要求高 雷达屏蔽罩、接地围栏需要连续均匀接地,接地不良会造成射频串扰、自激、误感应;波峰焊选择性焊容易产生锡珠、虚地。
返修需求多 雷达模组很多是 SMT 回流后,再焊接 FPC、引线、屏蔽罩,属于二次焊接,不能破坏已经贴好的射频器件。
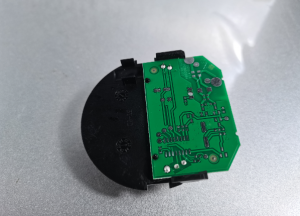
二、激光锡焊的原理与适配机型
激光锡焊是激光辐射加热焊盘 / 焊料,熔化锡基钎料(SAC305、SnBi 低温锡),形成钎焊连接,母材不熔化。主流光源是980nm 半导体激光(蓝光 / 红外),对铜、金、镍焊盘吸收率稳定,搭配 CCD 同轴视觉定位、红外闭环测温、自动送丝 / 点锡膏机构。 三种主流工艺形式,在雷达模块里分工不一样:
送丝式激光锡焊:适合引线、端子、屏蔽罩边框、粗引脚;锡丝直径 0.3–0.8mm,定点送锡,锡量可控。
锡膏式(点锡膏 + 激光加热):适合 FPC 压接焊盘、天线馈点、密集微小引脚,焊点更小、均匀,高频一致性更好。
锡球喷射:超微焊盘、芯片引脚,量产高端雷达模组使用,成本偏高。
核心能力:非接触、光斑最小 0.1mm 级别,热影响区 0.05–0.3mm,单点焊接 0.1–0.5s,温度闭环控制,只加热焊点,周边器件温升很低。
三、雷达模块里典型焊接工位(落地场景)
1. FPC 软排线与雷达主板射频焊盘焊接(最常用)
雷达感应板很多是硬板 + FPC 天线分体结构,FPC 接入射频馈点、供电、信号输出。 难点:PI 软基材受热容易分层、起鼓;射频馈点焊点一旦变形,驻波直接恶化;FPC 焊盘薄,烙铁按压容易撕脱。 激光锡焊方案:同轴视觉定位对准 FPC 金手指焊盘,小光斑、低温快速熔锡,无机械压力;分段控温,先小功率预热,再脉冲熔锡,减少 PI 基材热应力;锡膏工艺优先,焊点铺展均匀,阻抗一致性高。 管控重点:光斑不要压到旁边微带天线走线,助焊剂选用低挥发、低残留型号,避免残胶改变射频介电常数。
2. 金属屏蔽罩、屏蔽框接地焊接
微波雷达最怕空间电磁干扰,屏蔽框四周一圈接地焊盘,需要连续、低空洞、均匀的接地。 传统工艺:烙铁点焊接地断断续续,接地阻抗不一致;回流焊后贴屏蔽罩二次焊接,整板加热风险大。 激光锡焊方案:轨迹连续激光焊,沿着屏蔽框焊盘走连续焊点 / 短段鱼鳞焊;能量均匀,接地连续,减少射频泄漏;局部加热,不会把内部射频芯片再次烘烤。 注意:屏蔽罩多为马口铁、镀镍铜,要调整激光功率,防止氧化、虚焊。
3. 天线馈点、射频芯片周边微小焊盘
5.8G 雷达收发芯片、天线馈源属于高频关键节点,焊点空洞、锡量过多过少都会直接改变匹配网络,出现感应距离忽远忽近、丢目标。 激光锡焊优势:光斑精准锁定单焊盘,锡量可控,焊点形态重复性高;可以单独补焊、返修,不影响旁边已经焊好的射频走线。
4. 电源引线、输出端子、插针焊接
雷达模块引出电源线、继电器控制输出线,漆包线、多股铜线焊接。 送丝激光锡焊非常适合:可以同步实现漆包线激光去漆 + 焊接一体,不用单独剥线;焊点圆润,抗振动,适合灯具、户外雷达长期震动工况。
5. 返修工序(SMT 后不良修复)
SMT 回流完成后,射频芯片、天线、FPC 出现虚焊,不能整板过回流。激光锡焊定点补焊,是雷达模组返修主流方案,只修复不良焊点,保护其余射频器件。
四、关键工艺参数(5.8GHz 微波雷达模组通用参考)
焊料优先 SAC305 无铅锡,熔点 217℃;对 FPC、热敏芯片可选 Sn58Bi 低温锡(138℃)。
光源:半导体 980nm,光斑 0.2–0.5mm(射频馈点用更小光斑)
闭环目标温度:230–250℃(SAC305),保温时间 80–300ms,禁止长时间维持高温
单点周期:0.2–0.4s
定位精度:±0.02mm,CCD 视觉提前识别焊盘、FPC 基准 mark 点
加热曲线:预热(低功率,缓慢升温,防止焊盘水汽爆锡飞溅)→ 熔锡主脉冲 → 缓冷,减少 IMC 层过厚、裂纹
保护:可选微量氮气保护,减少焊盘氧化,降低空洞率,提升射频稳定性(高端安防雷达推荐)
重点提醒:微波雷达不追求焊点越大越好,射频馈点焊点要控制铺展宽度,不能侵占微带线,否则等效电容变大,频点偏移。
五、对比传统工艺的优劣
激光锡焊优势
无机械压力,FPC、薄介质基板、微型焊盘不会压伤、分层、掉盘
热影响极小,射频芯片、高频板材温升低,杜绝器件漂移、板材翘曲
焊点一致性高,射频链路阻抗、接地重复性好,雷达感应参数离散度低
狭小空间、屏蔽框内侧、天线缝隙等烙铁无法到达位置可焊
参数全数字化,可导入产线 MES,每一个焊点功率、时间、温度可追溯,适合批量质控
返修友好,定点修复,不破坏周边 SMT 器件
局限
单焊点速度对比波峰焊慢,适合后段组装、选择性焊接,不能替代整板 SMT 回流
设备投入高于自动烙铁;对焊盘清洁度、助焊剂选型要求严格
大面积厚接地焊盘、大电流端子,热容大,单纯激光锡焊效率偏低,需要搭配预上锡
高反射铝基材吸收差,需要光学优化或者预镀镍金
六、常见缺陷、失效原因与雷达专项风险
射频灵敏度漂移、感应距离不稳定 原因:焊料漫流到微带天线、馈点焊点空洞大、接地焊盘断断续续;解决:缩小光斑、限制锡量、氮气保护降低空洞,焊盘设计预留阻焊坝,限制锡流。
FPC 分层、PI 起泡 原因:激光功率过高、加热时间过长;解决:改用低温锡、缩短脉冲、分段预热,光斑避开 FPC 基材区域。
虚焊、冷焊 原因:功率不足、焊盘氧化、助焊剂活性不够;雷达虚焊危害:低温环境下时通时断,间歇性误触发。
锡珠、锡渣 原因:助焊剂分解剧烈、升温太快;锡珠落在天线走线之间,直接造成射频短路、自激;解决:降低升温速率、选用低飞溅助焊剂、加装烟尘收集。
屏蔽罩焊接后雷达自激 原因:接地焊点间断、局部接地阻抗高;解决:连续短轨迹焊接,保证接地围栏没有断点。
七、产线配套与检测方案
标准激光锡焊雷达模组产线配置:自动上料工装 → CCD 视觉定位 → 激光锡焊工位(送丝 / 点锡膏) → 同轴焊点视觉检测(AOI) → 射频在线测试(驻波、感应距离、触发灵敏度)。 雷达模组必须在焊接后做射频电测,不能只看外观合格,因为外观完好的焊点,也可能存在阻抗异常,导致雷达功能不良。
八、适用产品范围
5.8GHz 微波感应灯模块、楼道感应开关、车位检测雷达、门控感应模组、小家电人体感应、充电桩防闯入雷达;不适合大功率毫米波雷达射频芯片本体封装焊接(那是另外的芯片封装工艺)。


