激光锡焊在 FPC 贴片电阻焊接中的应用
FPC 基材多为 PI 聚酰亚胺,薄、导热差、耐高温能力弱,铜箔很薄,常规回流焊整板高温、烙铁接触施压,极易出现基材鼓泡、碳化、铜箔剥离、线路微裂、电阻本体过热漂移;激光锡焊属于选择性局部软钎焊,是 SMT 回流焊之后补焊、局部贴装、返修以及热敏 FPC 模组贴片电阻的优选工艺,多用于穿戴、摄像头模组、传感器、车载柔性模组里 0402、0201、01005 微型贴片电阻。
一、工艺原理
采用半导体 / 光纤激光(常用 915nm、1064nm),同轴 CCD 视觉定位,光斑聚焦对准电阻两端焊盘,定点快速加热锡膏 / 锡丝 / 锡球,只熔化钎料(SAC305 为主),依靠毛细润湿形成焊点;非接触、瞬时加热、热影响区可控,母材 FPC 铜箔不熔化,搭配红外闭环温控可以稳定锁定熔池温度,规避过热烧板。 主流两条工艺路线:
锡膏式(最常用):FPC 焊盘点锡膏→贴装贴片电阻→激光定点重熔,适合小批量试制、局部追加元件、返修;平顶光斑 / 条形光斑适配电阻双焊盘同步加热,减少两侧浸润不一致。
自动送丝 / 锡球喷射:先贴好电阻,再送锡填充焊点,适合焊点锡量要求稳定、洁净度高的车规、光模块 FPC。
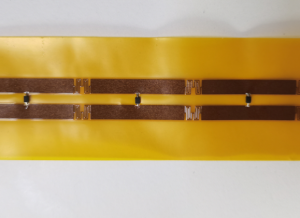
二、核心优势(对比回流焊、烙铁)
低热损伤,保护 PI 基材:热量只集中在两个焊盘,热影响区可控制在 0.1mm 级别,不会造成 PI 起泡、胶层分层、阻焊发黄,FPC 薄软板变形率极低;适合已经组装了热敏器件、塑胶结构件,不能二次过回流炉的半成品补电阻。
无机械应力:全程不接触 FPC 和电阻,不存在烙铁拖拽、挤压,杜绝薄铜箔拉脱、柔性线路暗裂,提升弯折、振动可靠性,这是 FPC 场景最关键价值点。
适配超微型高密度电阻:视觉微米级对位,可稳定焊接 0201、01005 极小封装,窄间距焊盘不容易桥连短路;回流焊钢网在超小焊盘容易锡量失控、连锡。
单点独立可控、可追溯:每个电阻两个焊盘参数独立设置,闭环温控规避虚焊、冷焊;焊接数据、温度曲线可记录,满足车规、医疗的追溯要求。
返修友好:单独拆焊、更换单颗贴片电阻,不破坏周边电容、IC、FPC 走线,重工良率远高于热风返修台。
三、典型落地场景
智能手表、TWS 耳机柔性 FPC 上的分压、采样贴片电阻;
手机 / 摄像头 VCM 模组 FPC,搭配感光芯片、霍尔器件旁的电阻补焊;
车载传感器柔性排线 FPC,车规级采样电阻选择性焊接;
软硬结合板、FPC 与 PCB 对接区域局部追加贴片元件;
SMT 回流后虚焊、错件的单点电阻返修。
边界说明:不适合整板大批量全部电阻贴装,逐点加工效率远低于回流焊;优先做回流焊做不了、不敢过炉的局部选择性焊接、补焊、返修工序。
四、工艺难点与量产管控要点(FPC 特有)
PI 基材易烧、镀金层易蚀 FPC 焊盘大多镀金,能量过高会熔蚀金层,增大接触电阻;脉冲模式优先,避免连续激光热量累积;光斑大小略大于焊盘,不要光斑过小能量集中烧穿基材。焊接 0402 电阻常用短脉冲、低能量密度,平顶匀光光斑比高斯光斑更不容易局部热点。
锡膏飞溅、锡珠短路风险 微型电阻焊盘间隙极小,升温斜率太快锡膏爆沸飞溅。对策:控制升温速率,搭配氮气保护,选用低飞溅锡膏;条形光斑同步加热两端焊盘,减少单侧过热喷锡。
FPC 形变带来定位漂移 软板无刚性,真空吸附治具是标配,需要平整吸附、支撑焊盘区域,防止焊接受热翘曲导致光斑偏移,出现一端焊上、一端虚焊。
浸润一致性问题 FPC 铜箔薄、散热快,两侧焊盘散热条件不对称,容易一边润锡饱满、一边润湿不良;可以采用双光斑同步加热,或者分时序控温,匹配两端散热差异。
虚焊隐性风险 激光加热极快,肉眼看着光亮,IMC 金属间化合物生长不足,冷热循环后开路。量产建议增加红外闭环测温,固定熔池峰值温度与保温窗口,配套 AOI / 阻抗抽检、冷热循环 + 弯折可靠性验证。
五、常见参数参考(锡膏重熔、0402 贴片电阻,SAC305.PI-FPC 镀金焊盘)
光源:915nm 半导体激光,平顶光斑;
峰值温度控制:235~255℃,保温几十 ms;
脉冲宽度:0.5–1.5ms,分 1~2 次脉冲,预留散热间隔;
保护:氮气可选,降低氧化、减少锡珠;
检测:同轴视觉焊后检查,识别少锡、连锡、偏移、碳化。
六、焊点可靠性考核重点(FPC 产品必做)
除常规电阻阻值、导通、剪切力,还需要做 FPC 专属测试:弯折测试、高低温循环(-40~125℃)、湿热老化,重点核查焊点根部、FPC 铜箔引出位置是否开裂、脱层。


