激光锡焊在相机驱动电路板总成焊接中的应用
激光锡焊在相机驱动电路板总成焊接中的详细应用方案
相机驱动电路板总成,常叫 VCM 驱动板、AF 驱动 PCBA、工业相机主控驱动板、车载摄像头驱动总成,是连接 CMOS 图像传感器、镜头对焦马达(VCM)、霍尔位置检测元件、连接器、FPC 软排线、屏蔽层、外部线束的核心载体。板上集成高速信号线路、磁敏元件、热敏 IC、PI 软基材、精密塑胶基座,对热输入、机械应力、焊点一致性、信号阻抗、外观洁净度都有严苛要求。 传统工艺分为电烙铁手工焊、恒温烙铁自动焊、选择性波峰焊,都存在明显短板:烙铁有接触应力、容易烫坏 FPC、烫退 VCM 磁钢磁性、高密度引脚容易连锡;选择性波峰焊热影响面大,会扰动周边已贴片器件,且锡渣多,细小焊点易产生锡珠,给相机高速信号带来短路、噪点隐患。激光锡焊(主流为半导体光纤激光恒温锡焊,分送丝式激光锡焊、锡膏式激光锡焊)依靠局部定点热源、视觉同轴定位、闭环控温,成为该类精密总成后段组装、互连、返修的首选工艺。
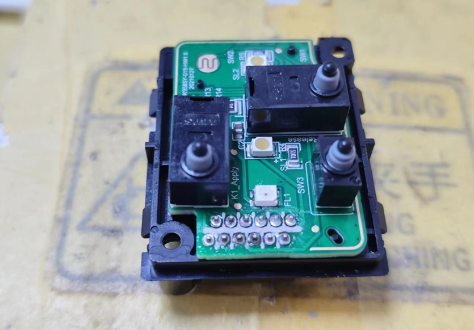
一、相机驱动电路板总成主要焊接对象与焊接特征拆解
1. VCM 对焦马达线圈引脚(漆包线焊点)
这是相机驱动板最核心、风险最高的焊点。VCM 线圈线径多为 0.025–0.08mm 的聚氨酯漆包线,焊接时需要先熔除漆皮再上锡;磁环、磁钢属于永磁材料,温度超过 80–120℃就会出现不可逆退磁,直接导致对焦推力不足、对焦漂移、霍尔反馈不准。 焊点特点:焊点尺寸极小、漆包线极易断丝、基材有磁敏风险,不能持续加热。 工艺选型:优先恒温闭环送丝激光点焊,短脉冲加热,激光只作用在焊盘与漆包线搭接位置,热量不会大范围传导到磁体;环形光斑,降低铜面反光,避免局部能量尖峰烧断超细漆包线。 常见失效风险:能量过高烧断漆包线、能量不足漆不润湿形成隐性虚焊、激光反射灼伤周边线路、漆皮去除不干净造成假焊。
2. 霍尔元件引脚焊点
霍尔芯片用于反馈 VCM 镜头位置,属于半导体敏感器件,芯片本体耐温上限低,引脚间距小,多为侧边焊盘。 工艺要点:分区单独设置焊接参数,缩小光斑,缩短激光作用时长;禁止热量传导至霍尔芯片塑封本体;焊点要求圆润、无锡尖,防止锡尖触碰镜头支架造成卡焦。
3. FPC/FFC 软排线与软硬结合板焊盘
驱动板和镜头模组、主板之间大量使用 PI 基材 FPC 软排线。PI 材料长期耐受温度有限,烙铁持续加热极易出现基材起泡、铜箔浮起、线路脱落;FPC 铜箔薄,接触式烙铁很容易拉扯造成微裂纹,后期冷热循环后开路。 工艺选型:送丝激光点焊、短距离拖焊。非接触加热,无外力挤压拉扯;控温上限锁定,避免 PI 碳化、胶层失效。 附加要求:FPC 焊盘镀金层薄,参数不可过大,防止金层熔蚀,造成接触电阻变大,图像信号不稳。
4. 连接器、排针、板对板插针阵列焊点
驱动板对外供电、I2C 通信、MIPI 信号的排针、板端连接器,多为多 pin 密集阵列,引脚间距 0.3–0.6mm。 烙铁自动焊很容易出现相邻引脚桥连、连锡;波峰焊锡珠附着在缝隙内,相机模组腔体狭小,锡珠后续震动脱落直接短路。 激光锡焊方案:视觉逐 pin 定位,单点独立控温,也可短行程连续拖焊;锡丝定量送料、出锡 + 回抽时序控制,锡量精准可控,有效控制锡桥、锡尖;对于双排针,可设置避让区域,激光不会扫到连接器塑胶基座,防止塑胶熔化变形、引脚偏位。
5. 高速信号线、屏蔽地线、屏蔽罩焊点
工业相机 CoaXPress、GigE、车载摄像头 MIPI 信号,属于高速差分信号,焊点形态、锡厚会直接影响差分阻抗,阻抗不一致会出现信号衰减、丢帧、图像横纹、噪点。屏蔽层接地焊点要求低接触电阻,同时不能产生多余锡渣。 工艺特点:焊点润湿均匀,锡层厚度稳定;焊接过程无额外助焊剂飞溅污染光学窗口、镜头镜片;屏蔽接地大面积焊点可使用稍大光斑或者多脉冲叠加,保证充分润湿,又不会大面积烫坏周边差分走线。
6. 元器件补焊、返修工序
回流焊之后,少量虚焊、掉件、线束后组装,不可以整板过回流炉。CMOS 感光芯片、驱动 IC、VCM 马达全部不耐受回流高温,激光选择性局部焊接是唯一合适方案,只加热目标焊点,其余器件保持常温。
二、激光锡焊设备配置选型(适配相机驱动板)
相机驱动板不建议直接用开环功率型激光,优先恒温闭环半导体激光锡焊系统,核心配置:
激光光源:915nm/808nm 半导体激光,光斑可切换点状、环形;环形光斑优势是中心能量低、边缘均匀,降低铜焊盘强反光,减少铜箔烧蚀、绿油碳化。功率常规 0–60W,微小焊点 3–20W 区间使用居多。
同轴视觉定位系统:同轴 CCD + 远心镜头,定位精度 ±0.003mm,支持焊盘自动找正、坐标补偿,抵消 PCB 板涨缩、治具定位偏差;可以提前拍照比对,识别焊盘氧化、缺件、位置偏移,提前报警不焊接。
精密送丝机构:适配 Φ0.2、0.25、0.3mm 超细锡丝,伺服送丝,出锡速度、送丝长度、预出锡、焊接中送锡、焊后回抽锡丝分段时序可调;带断丝、卡丝检测报警。锡丝材质常用 Sn63PbA、SAC0307 无铅锡丝,搭配低飞溅、低残留助焊剂芯锡丝,减少残留污染光学组件。
闭环测温模块:红外同轴测温,实时采集焊点表面温度,PID 动态调节激光输出功率,把焊点温度稳定控制在 230–260℃(无铅)、210–240℃(有铅),不是固定功率输出,这就是 “恒温激光锡焊” 的核心,也是相机模组必须的配置。
治具与运动平台:高精密 XY 平台或者固定治具 + 激光头运动,防静电;腔体内部可以选配微负压烟尘收集,助焊剂烟气立刻抽走,避免落在镜头、感光芯片表面形成油污、白雾。
配套 AOI 检测模块:焊接完成同轴视觉检测,判断有无漏焊、虚焊、锡尖、连锡、锡量不足、漆包线未熔合;检测数据同步上传 MES。
锡膏式激光锡焊补充:适合极小焊盘、无法送丝的场景,采用微量点锡膏,激光定点熔化;缺点是点胶工艺复杂,锡膏容易塌边,残留助焊剂更多,相机模组如果靠近光学面,一般优先送丝式。
三、标准化工艺流程(量产全流程)
前处理工序:PCB 驱动板来料检验,焊盘氧化、油污、脏污优先等离子清洗;VCM 漆包线可选择激光剥漆、热剥漆,保证漆皮去除干净,是杜绝隐性虚焊的前置关键;FPC 焊盘检查有无折伤、金层划伤。
上料定位:人工或者机械手将驱动总成放入防静电专用治具,真空吸附压紧,防止焊接过程板件上浮偏移;治具避让 VCM 磁钢、CMOS 感光区域、镜头光学面。
视觉取像与坐标补偿:同轴 CCD 拍摄,和程序内标准模板比对,自动修正每个焊点坐标,区分不同焊点分组,调用独立参数库(VCM 线圈一组、FPC 一组、排针一组、屏蔽地一组)。
焊接时序(送丝式典型时序):激光预加热(低功率预热焊盘,降低温差,减少锡珠飞溅)→ 同步送锡丝,激光熔化锡丝,锡液在焊盘润湿铺展 → 维持恒温直到润湿完成 → 停止送丝,锡丝回抽,防止拖尾锡尖 → 激光功率快速下降,焊点自然冷却凝固。
烟尘持续抽取:焊接全程负压抽风,收集助焊剂挥发物和微量锡烟尘,防止附着到镜头镜片、CMOS 表面造成脏点、图像污点不良。
焊接后 AOI 在线检测:自动判定良次品;不良品标记分流,进入返修工位,良品流转下道组装。
数据上传 MES:每个焊点的焊接温度曲线、激光功率、焊接时长、送丝长度、检测结果全部绑定产品 SN 码,车载相机、工业相机满足车规 AEC-Q、工业可靠性追溯要求。
抽检验证:定时抽样做拉力测试、冷热冲击、阻抗测试。
四、分类型工艺参数参考(无铅 SAC0307.恒温闭环,环形光斑)
说明:不同厂商激光头、光斑、锡丝、焊盘大小会有差异,以下是量产调试基准区间,必须小批量 DOE 实验确认固化。
VCM 漆包线焊点(0.03–0.06mm 漆包线,焊盘 φ0.3–0.5mm) 目标恒温:230–245℃;激光作用时间:80–180ms;锡丝 Φ0.2mm;单次送锡长度 0.3–0.6mm;重点:预热幅度低,防止磁钢升温。
FPC 镀金焊盘(焊盘宽度 0.4–0.8mm) 目标恒温:230–250℃;作用时长 100–200ms;锡丝 0.2–0.25mm;禁止长时间持续加热,避免 PI 基材分层起泡。
连接器单排针焊点(引脚间距 0.4–0.5mm) 目标恒温:240–255℃;单点时长 120–220ms;拖焊模式速度 1.5–3.5mm/s;锡丝 0.25–0.3mm;开启回抽防锡尖。
屏蔽接地大焊盘 目标恒温:245–260℃;多脉冲分段加热,单次不超过 300ms;锡丝 0.3mm;保证充分润湿,同时控制整体热量。
五、核心优势深度拆解,对比其他工艺
热影响区可控,敏感器件保护能力强 烙铁的热量持续传导,热影响区大;激光恒温锡焊热量集中在光斑覆盖区域,热影响区可以控制在 0.1–0.3mm 范围。VCM 磁钢、霍尔、CMOS、FPC 胶层温升极低,从源头规避退磁、芯片热损伤、软板分层,这是相机模组最核心刚需。
非接触焊接,无机械应力损伤 烙铁头下压、摩擦会拉扯超细漆包线、FPC 铜箔,很多产品初期测试 OK,经过高低温循环、震动测试后,焊点微裂纹开路。激光无接触,没有压力,漆包线不会被扯伤,长期振动可靠性更高;不存在烙铁头磨损、氧化带来的品质漂移,批次一致性稳定。
高密度微小引脚适配,连锡、锡尖不良率大幅下降 同轴视觉微米级定位,锡丝定量供给 + 焊后回抽时序,锡量可控。对比自动烙铁,密集引脚桥连不良可以降低一个数量级;相比选择性波峰焊,几乎没有游离锡珠,避免狭小模组腔体内部锡珠遗留的致命短路风险。
助焊剂污染可控,适配光学组件环境 相机镜头、感光芯片对污染物极其敏感,一点点助焊剂残留挥发后凝结在光学面,就会出现固定脏点、雾面。激光送丝焊助焊剂只随锡丝芯部少量带入,配合即时烟尘抽取,远优于波峰焊、手工烙铁大量助焊剂残留的问题。
柔性编程,多品种快速换型 不同型号驱动板、不同镜头模组,只需要调用不同的程序、不同参数组,不用更换焊嘴、锡波工装,适合相机型号多、迭代快的行业特点;返修时可以单独选某一个焊点,其余器件不受影响。
全参数可追溯,满足高等级行业标准 车载摄像头需要 AEC-Q100、IATF16949.工业相机有长时间可靠性要求。每一个焊点的温度曲线都可以保存,一旦后续出现失效,可以反向回溯焊接过程,定位是参数漂移还是来料问题,这是手工焊无法实现的。
六、量产高频工艺难点、失效模式与改善对策
难点 1:铜焊盘、镀金焊盘反光,激光反射,能量不稳定,烧蚀绿油 / 铜箔
现象:同一参数,有的焊点很好,有的直接烧盘、绿油发黑;激光反射打在旁边器件上,意外烫坏线路。 对策:优先选用环形匀光光斑;焊盘做抗氧化处理;反光强的镀金焊盘降低基准功率,提高测温闭环响应速度;激光头增加遮光防护。
难点 2:超细漆包线虚焊、假焊,外观看着上锡,实际漆皮没熔掉
现象:外观合格,拉力测试合格,但是通电对焦不稳定,时好时坏,属于最难排查的隐性不良。 对策:前置统一激光剥漆 / 热剥漆,剥漆长度标准化;焊接参数增加预加热台阶,先温和升温融化漆皮再上锡;定期抽样做切片金相分析,查看漆包线铜丝是否和焊盘形成合金层。
难点 3:FPC 起泡、铜箔剥离
现象:FPC 焊盘位置鼓泡,铜皮翘起,信号时断时续。 对策:严格控制最高温度上限,缩短持续加热时长;FPC 区域单独一套参数,不共用 PCB 焊盘参数;来料管控 FPC 胶层耐温等级。
难点 4:锡尖、锡拖尾,MIPI 高速信号焊点尖端放电、短路风险
现象:焊点尾部拉出细长锡尖,震动后锡尖倒伏碰到相邻线路。 对策:焊接末尾开启锡丝回抽时序;恒温曲线末端缓慢降功率,避免锡液快速凝固拉出尖刺;调整光斑,让锡液均匀铺展,不要单点集中。
难点 5:锡丝卡丝、断丝,漏焊
现象:送丝不稳定,时而出锡多、时而不出锡,批量漏焊、少锡。 对策:选用低毛刺、高精度锡丝;送丝导管定期清洁,导管弯曲半径不能过小;开启送丝力反馈检测,卡丝直接停机报警;定期校准送丝长度。
难点 6:助焊剂残留污染光学元件
现象:镜头内部出现白雾、脏点,图像有固定污点。 对策:低残留无卤素助焊剂锡丝;焊接点位远离光学窗口的增加隔离挡板;全程负压烟尘收集;靠近光学面的焊点尽量降低助焊剂用量。
难点 7:冷热冲击后焊点脱落
现象:出厂测试 OK,高低温循环(-40~85℃)几十次之后开路,多见于漆包线焊点。 对策:做 DOE 验证,优化润湿时间,保证金属间化合物 IMC 层厚度合理(过薄虚焊、过厚变脆);焊点拉力标准固化,定期抽检拉力,VCM 漆包线焊点一般要求拉力大于 0.3–0.8N(按线径)。
七、适用产品边界与不适用场景
✅ 适合:车载摄像头 VCM 驱动 PCBA、安防 AF 摄像头驱动板、双目相机驱动总成、GigE/CoaXPress 工业相机驱动板、机器视觉小相机模组、镜头马达驱动板后组装、FPC 焊接、线束焊接、单点返修。 ❌ 不适合:整板大量贴片电阻电容的批量回流焊接(效率远低于回流焊)、超大焊盘大面积铺锡(成本和效率劣势)、大批量间距极小 BGA 引脚。 定位总结:激光锡焊不是替代回流焊,而是回流焊之后,热敏、高密度、光学敏感、应力敏感互连焊点的选择性精密焊接工艺。


