激光锡焊在车载无线充电器模块焊接中的应用
激光锡焊在车载无线充电器模块焊接中的详细应用
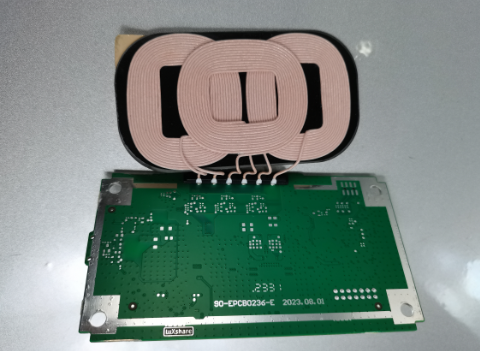
车载无线充(发射端 Tx 模块,主流 Qi、Qi2.功率 15W–50W)核心由发射漆包线圈、纳米晶 / 铁氧体磁片、FPC 引线、PCB 驱动板(逆变 MOS、谐振电容、MCU、通信电路)、连接器端子组成。它属于高频功率器件,对电感 Q 值、线圈匝数、磁片磁导率、接触电阻、抗振耐温(车规 - 40℃~125℃)要求极高,同时大量热敏、薄基材件集中,传统烙铁、选择性波峰焊极易出现烫坏磁片、线圈退磁、漆包线熔断、FPC 分层翘曲、虚焊,因此恒温闭环激光锡焊成为当前车载无线充量产主流工艺。
一、车载无线充模块的焊接痛点(为什么适合激光锡焊)
漆包线圈敏感:细线漆包铜线(0.08–0.2mm),漆膜不耐高温;过热会漆膜碳化、铜线熔断,直接改变电感量、Q 值,充电效率下降、发热失控;底部紧贴铁氧体 / 纳米晶磁片,高温会造成磁材退磁,磁场衰减。
FPC 柔性引线:线圈引出多采用薄 FPC,基材 PI 受热易起泡、分层、翘曲,焊盘脱落。
高密度窄间距焊点:多线圈阵列、多路谐振回路,焊点密集,间距小,烙铁容易连锡短路,高频下杂散电容变大,EMI 超标。
车规可靠性强制要求:焊点需要低接触电阻、耐振动冲击、冷热循环无开裂;全流程参数可追溯,适配 MES,满足 AEC-Q100、IATF16949.人工烙铁一致性差、记录困难。
空间紧凑:模块埋入中控面板下方,周边还有硅胶缓冲、塑胶支架,热扩散空间极小,整体加热工艺风险高。
二、激光锡焊原理与设备配置(车载无线充量产方案)
车载无线充优先选用976nm 半导体红外恒温激光锡焊系统(同轴 CCD + 同轴红外测温 + PID 闭环控温),区别于普通定功率激光焊:激光、视觉、测温三点同轴,测温点和焊点重合,毫秒级采集温度,动态调节激光输出功率,把焊点温度稳定控制在 ±3~5℃区间,不会随焊盘散热差异、磁片导热、物料批次波动而过热 / 欠温。 主流三种供料方式:
自动送丝焊(量产首选):0.3–0.6mm 无铅锡丝 SAC305.适合线圈端子、FPC 焊盘、连接器引脚连续焊点,锡量可控、焊点饱满;
锡球焊:适合超微小单点、0.2mm 以下极小焊盘,单颗锡球定量,无多余锡料,防短路;
锡膏激光焊:局部单点返修、小批量样品,多用于 PCB 上器件补焊。 配套单元:三轴 / 四轴精密运动平台、同轴视觉定位(定位精度 ±0.003mm)、氮气保护(可选,提升焊点抗氧化、光泽度,降低炸锡)、助焊剂微量喷涂、烟雾净化、数据采集对接 MES 系统。
三、车载无线充模块的四大核心焊接工位(详细工艺)
1. 发射漆包线圈端子焊接(最关键工位)
焊接对象:去漆后的漆包铜线端头 ↔ 铜端子 / FPC 焊盘 工艺流程: 1)前置:激光预剥漆(或者超声 / 机械剥漆),去除漆包线绝缘层;剥漆和焊接分开管控,剥漆不能伤到铜导体; 2)视觉定位捕捉线圈引出脚; 3)激光小幅预热端子; 4)送丝机构送入锡丝,激光熔融锡料,浸润铜线和焊盘; 5)激光缓降收尾,锡料凝固成型,避免骤冷产生裂纹。 工艺要点:
禁止长时间辐照线圈本体和下方铁氧体磁片;光斑只落在引出端子区域,热影响区控制在 0.1–0.3mm;
温度窗口:230–260℃恒温区间,不能超过 280℃,防止磁材退磁、残漆碳化;
检测指标:导通电阻、电感 L 值、Q 值,焊接后电感漂移必须控制在 ±2% 以内,否则充电效率、谐振频率偏移;
不良风险:虚焊(电阻变大,大电流发热)、匝间短路、铜线熔断、磁片暗裂退磁,激光恒温方案可以大幅压低这类不良。
2. FPC 软板与 PCB 主板互连焊接
焊接对象:线圈引出 FPC 金手指 / 铜焊盘 ↔ 主控 PCB 焊盘 难点:PI 基材薄、不耐持续热量,焊盘薄、极易焊盘脱落;高频信号路径,焊点阻抗一致性直接影响通信握手(Qi 协议通信)。 工艺要点:
光斑聚焦在焊盘中心,不要照射 FPC 基材区域;
短脉冲、斜坡功率曲线(升功率→恒温→缓降),减少热应力;
氮气保护,防止薄焊盘氧化;
优势对比回流焊:回流整板加热,FPC 大面积翘曲;激光只定点加热焊点,FPC 不变形,差分通信线路阻抗稳定,EMI 更容易过车规测试。
3. PCB 板功率器件、谐振元件焊接
焊接对象:MOS 管引脚、谐振电容、采样电阻、通信 IC、CAN/ACC 信号连接器端子 无线充是高频逆变电路,回路内阻直接影响发热,焊点要求低阻、无空洞。 工艺特点:选择性单点焊接,只焊指定引脚,已经贴好的周边热敏芯片、电容不会被二次加热损伤;适合 SMT 后选择性补焊、返修,不用整板过炉。
4. 线束输入端子、接插件引脚焊接
焊接对象:12V 供电线束、CAN 通信端子、模块对外连接器。 车载供电电流波动大,焊点需要足够焊锡浸润、抗振动疲劳;激光送丝连续焊可以形成饱满焊道,拉力稳定,满足车规振动、冷热冲击测试标准。
四、完整产线工艺流程
上料(线圈 + 磁片预组装、FPC 压合)→ 视觉定位、基准校正 → 漆包线剥漆(前置工位)→ 激光恒温送丝焊接线圈端子 → FPC 与 PCB 焊接 → 连接器引脚焊接 → 焊点 AOI 视觉检测(检测虚焊、少锡、连锡、偏移)→ 电性测试(L/Q、导通、通信握手、温升)→ 清洗助焊剂残留 → MES 绑定、数据存档 → 下料。
所有焊接参数:温度曲线、激光功率、出光时长、送锡速度、氮气流量、坐标,每条产品条码绑定,实现车规全追溯。
五、激光锡焊对比传统工艺(车载无线充)
手工烙铁焊:成本低;缺点:一致性差、依赖工人、热量不可控,容易烫磁片、烧线圈,虚焊高发,无法追溯,高端车载主机厂基本淘汰;
选择性波峰焊:适合大焊点;缺点:热侵入大,FPC 翘曲、磁片退磁风险高,锡渣多,窄间距易连锡;
激光锡焊:非接触、定点加热、恒温闭环,热影响极小,线圈 L/Q 稳定,FPC 不变形,焊点一致性高,可自动化连线、全数据追溯,适配多拼板、多阵列线圈模组;单点焊接速度快,适合 15W–50W 大功率车载无线充批量生产;缺点:设备初期投入高于烙铁,需要配套视觉、温控工艺开发。
六、车规级品质验证项目(激光锡焊焊点需要通过)
电学:直流接触电阻、高频阻抗、电感量、Q 值、充电效率、Qi 通信稳定性;
机械:焊点拉力、剪切力、随机振动、冲击;
环境:-40℃~125℃冷热循环(上千次)、湿热、盐雾;
可靠性:高温老化,无脱焊、无裂纹、电阻漂移不超标。
七、量产常见工艺坑点与对策
磁片暗裂、退磁:光斑偏移到磁片,或者温度过高 → 视觉定位锁死焊接边界,恒温上限锁死 260℃以内,增加隔光治具挡光;
漆包线虚焊、浸润差:剥漆不干净、助焊剂不足 → 剥漆后增加残漆检测,微量助焊剂定点喷涂;
FPC 起泡分层:激光持续长时间照射基材 → 缩短出光时间,采用斜坡降功率曲线,光斑缩小只覆盖焊盘;
炸锡、锡珠飞溅:温度波动大、助焊剂剧烈沸腾 → 恒温闭环控温、氮气保护、优化预热曲线;
电感 Q 值下降:铜线过热氧化、漆膜残留 → 严格管控剥漆质量,控制激光辐照范围,不扫线圈绕组区域。
八、应用趋势
随着车载无线充向多线圈阵列、Qi2 磁吸、50W + 大功率、超薄中控内嵌模组发展,线圈更细、FPC 更薄、磁片更脆,对热输入控制要求持续提升,恒温激光送丝锡焊已经成为头部主机厂、Tier1 的主流工艺方案,同时搭配在线 AOI、在线电性测试形成闭环质控体系。


