激光锡焊在电子油泵驱动控制器焊接中的应用
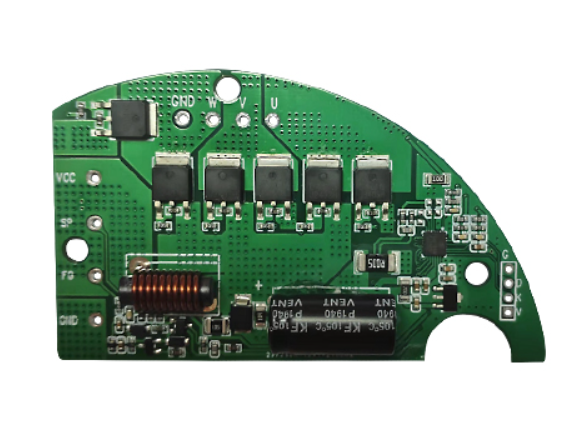
电子油泵驱动控制器(燃油泵 / 电动油泵 ECU)是安装在油箱内部或紧邻燃油管路的车载安全类电控单元,由功率驱动 MOS 管、MCU、采样电阻、厚铜 PCB、电机漆包线端子、连接器插针、LIN/CAN 信号引脚组成。它长期浸泡在汽油蒸汽中,承受 - 40℃~+125℃宽温循环、持续振动、燃油腐蚀,对焊点提出极高车规可靠性要求(IATF16949、IPC-A-610 Class3)。激光锡焊(半导体激光软钎焊)属于选择性局部加热、非接触式钎焊,专门解决这类狭小腔体内、热敏器件与大电流端子共存的焊接难题,替代传统手工烙铁、局部波峰焊。
一、电子油泵驱动控制器的焊接痛点(为什么需要激光锡焊)
器件热敏、怕过热:板载 MCU、电流采样芯片、贴片电容、霍尔传感元件,普通烙铁 / 波峰焊热传导范围大,极易造成芯片热漂移、电容失效、PCB 基材碳化,一旦损伤会直接导致油泵停机、发动机熄火风险。
焊点类型混杂,大小差异巨大:既有微小信号引脚(0.2~0.4mm 间距),又有油泵电机大电流功率端子、厚铜焊盘,大焊盘散热快、小引脚热容小,传统工艺很难统一温度,极易出现虚焊、冷焊、连锡、烧盘。
装配空间狭小,腔体干涉:控制器封装在塑料壳内,壳体内部空间紧凑,烙铁头无法伸入深腔,还容易剐蹭器件、带入机械应力;超声焊接会带来振动,容易造成贴片元件脱焊。
工况对焊点耐久性要求苛刻:油箱内部持续振动、冷热交变,普通焊点金属间化合物(IMC)厚度不均匀,长期使用易开裂、接触电阻漂移,出现油泵间歇性不工作故障。
一致性与追溯要求高:汽车零部件量产要求每一个焊点可记录工艺曲线,人工焊接的温度、锡量不可控,不良率高,难以满足整车厂质量追溯。
二、激光锡焊基本原理与系统组成
激光锡焊属于软钎焊,不是熔焊。以 976/980nm 半导体激光器作为热源,光纤传输激光,光斑聚焦在焊点区域,光能直接转化热能熔化锡丝 / 锡膏;搭配同轴 CCD 视觉定位 + 红外同轴测温 + 送锡机构 + 多轴运动平台,采用 PID 闭环恒温控制,实时采集焊点温度,动态调节激光功率,把焊点温度稳定控制在 ±5℃,保证锡料充分浸润,同时不超周边器件耐温上限。 整套系统构成:
半导体激光主机 + 光纤激光焊接头;
同轴 CCD 视觉定位系统,微米级定位补偿,应对 PIN 针、PCB 位置偏差;
同轴红外测温模块(测温点与激光光斑重合);
精密自动送锡单元(锡丝进给精度 ±5%);
运动平台 / 机械手、工装夹具、烟雾净化、AOI 在线检测模块。
主流工艺形式:激光送丝焊(量产首选)、预置锡膏激光焊(密集插针)、锡球焊接(微型触点)。
三、在电子油泵控制器内部的四大焊接应用点位
1. PCB 功率器件引脚焊接(MOS 管、栅极驱动芯片)
油泵驱动板需要多路功率 MOS 管控制油泵电机启停与调速,MOS 管引脚间距密,背面大面积散热焊盘。
激光光斑只照射引脚焊盘,热影响区极小,不会大面积加热 MOS 管本体、周边贴片电容;
分段温控:低温预热消除温差,脉冲熔锡,缓慢降温,减少热应力,避免 PCB 厚铜层与基材分层;
优势:减少器件热损伤,焊点 IMC 层均匀,高低温循环后不易开裂,大电流下接触电阻稳定。
2. 油泵电机漆包线 / 线圈端子与 PCB 焊盘互联(核心难点)
电子油泵的电机线圈引出漆包线需要和驱动板焊盘连接,漆包线漆膜耐热差,线径细,传统烙铁容易烫坏漆膜、断线。
激光定点加热,精准熔化锡料同时快速去除漆膜,不会灼伤漆包线非焊接区域;
非接触焊接,无烙铁机械压力,不会拉断细漆包线;
适合狭小壳体内线圈端子,解决烙铁头无法伸入腔体干涉问题,是内置式油泵控制器最典型应用场景。
3. 连接器插针、LIN 通讯引脚、电源输入端子焊接
连接器插针密集,间距小,容易发生连锡、桥接;电源端子承载大电流,需要足够锡量保证载流能力。
CCD 视觉逐点定位,单点独立控温,每根插针独立焊接,有效防止相邻引脚连锡;
大电流端子可以调整光斑尺寸、锡丝送料量,形成饱满、无气孔的焊角,满足持续大电流工作;
焊后可以记录每个插针的温度曲线,实现 IATF16949 要求的单焊点数据追溯。
4. 厚铜 PCB 采样回路、采样电阻引脚焊接
油泵电流采样回路对阻值精度极其敏感,过热会造成采样电阻阻值漂移,直接造成油泵控制异常。激光锡焊热量集中在焊盘,不会传导至电阻本体,保证采样精度稳定。
四、对比传统工艺的核心优势
低热影响,保护车规敏感元器件:热量只集中在焊点,毫秒级加热冷却,周边器件温升低,避免 MCU、电容、霍尔元件热失效。
非接触、无机械应力:没有烙铁头挤压、摩擦,不会推歪贴片元件、拉断漆包线;无超声振动,不会造成器件虚脱。
恒温闭环,焊点一致性极高:红外实时测温 + PID 动态调功率,无论焊盘热容大小(小引脚 / 厚铜大焊盘),焊点温度稳定,虚焊率显著下降,满足车规可靠性测试(1000 次以上 - 40~125℃热循环、振动耐久)。
适配狭小密闭腔体:激光通过光纤进入壳体内部,焊头体积小,解决内置油泵控制器装配后内腔焊接的干涉难题,可实现先装配壳体再焊接的组装工艺。
自动化量产与全链路追溯:搭配流水线、扫码、AOI 检测,每个焊点保存温度曲线、激光功率、锡丝进给数据,满足整车零部件追溯体系;单点焊接 0.5~2 秒,量产效率高于人工烙铁。
锡料利用率高:按需送锡,锡渣少,无烙铁头损耗,长期量产维护成本更低。
局限性:设备一次性投入较高;对 PCB 焊盘表面处理(ENIG 沉金、镀锡)、助焊剂选型要求严格;需要针对不同焊点做工艺窗口 DOE 参数开发。
五、量产工艺流程(电子油泵驱动板激光锡焊完整工序)
来料:PCB 贴片 SMT 完成,功率器件、MCU、采样元件贴装;
预装:将 PCB 装入油泵塑料壳体,电机线圈引线穿过壳体定位孔;
工装定位 + 视觉扫码:产品定位,CCD 拍照识别所有焊点坐标,自动补偿位置偏差;
激光锡焊工序:
预热段:低功率激光小幅升温,消除温差,减少炸锡;
熔锡段:激光升温至焊锡熔点,同步送出锡丝,锡料润湿焊盘与引脚;
保压浸润:维持恒温,形成均匀金属间化合物;
冷却:激光停止,焊点快速自然冷却; 逐点完成 MOS 引脚、漆包线端子、连接器插针全部焊点;
焊后烟雾净化,清除助焊剂烟气;
AOI 视觉检测:检查锡量、润湿角、有无连锡、缺锡;
电性能测试:油泵驱动功能、采样电阻阻值、绝缘耐压;
环境可靠性抽样:温度循环、随机振动、燃油浸泡老化测试。
六、关键工艺参数与质量管控要点
激光选型:优先 976nm 半导体激光,功率一般选用 30W~100W;小信号引脚 30~50W,大电流端子、厚铜焊盘选用 60~100W;
光斑:小圆光斑适合单点引脚;矩形 / 环形光斑适合大面积功率焊盘;光斑尺寸匹配焊盘大小,避免能量溢出;
温度曲线:焊锡峰值温度一般 230~260℃,恒温保持时间控制在几百毫秒,防止 IMC 过厚变脆;
焊料:车规无铅锡丝(SAC305),带助焊剂芯;漆包线焊接可配套专用助焊剂;
质量判定标准:按照 IPC-A-610 Class3.焊角润湿良好、无裂纹、无气孔、无桥连;焊点横截面 IMC 厚度控制在 1~4μm,太厚易脆、太薄强度不足;接触电阻稳定,通过振动、高低温耐久验证。
七、可靠性验证项目(油泵控制器激光焊点必须通过)
温度循环:-40℃ ↔ +125℃,1000 次循环,焊点无裂纹、阻值漂移小于 5%;
随机振动:模拟车载行驶振动,长时间测试不脱焊;
湿热、盐雾、燃油蒸汽浸泡老化;
大电流耐久测试,模拟油泵持续工作,焊点温升在设计限值内;
跌落、机械冲击测试。
八、应用发展趋势
随着电子油泵小型化、集成化,驱动控制器越来越多地内置在油泵总成壳体内部,SMT 完成后直接封入壳体,只能采用选择性焊接,激光锡焊的应用占比持续提升。同时,激光恒温闭环、3D 视觉定位、在线焊点红外热成像检测的方案逐步普及,进一步降低虚焊漏检风险,满足新能源汽车电子油泵更高安全等级要求。
九、松盛光电的优势
松盛光电恒温激光锡焊核心优势在于自研闭环恒温控温技术,区别于普通设备开环定功率模式,采用激光、CCD、红外测温、指示光四点同轴设计,同轴红外实时采集焊点温度,通过自研 PID 算法微秒级动态调节激光功率,焊点温度波动稳定控制在 ±5℃,适配电子油泵控制器热敏器件与漆包线端子焊接,有效防止 MCU、采样电阻过热损坏,降低虚焊、烧盘不良。微米级视觉定位可自动补偿 PCB、插针位置偏差,光斑灵活可调,狭小腔体内部焊点也可精准加工,非接触焊接无机械应力,不会拉断细漆包线。系统完整存储每点焊接温度曲线,满足 IATF16949 车规追溯要求。设备模块化,可配套送丝机构、工装定制,适配油泵驱动板自动化产线集成;半导体激光器光电转换效率高,无烙铁头损耗,长期量产维护成本低,拥有丰富汽车电子工艺 DOE 经验,可快速完成电子油泵控制器焊接工艺开发与可靠性验证。


