激光锡焊在汽车电容压力传感器焊接中的应用
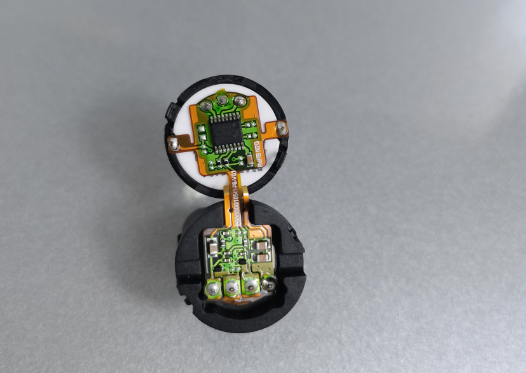
汽车陶瓷电容式压力传感器多用于制动、进气、燃油、空调压力采集,核心由陶瓷电容敏感膜片、MEMS 传感元件、PCB 信号调理板、PIN 插针与塑料壳体构成。传感器对零点稳定性、密封性、抗振、高低温循环要求严苛,内部陶瓷、MEMS 芯片属于高热敏、脆性器件,传统烙铁、回流焊极易造成元件漂移、陶瓷开裂、塑料壳体变形,激光锡焊(送丝 / 锡球 / 恒温闭环)是当前车规量产主流精密互联方案。
一、典型焊接工位
陶瓷电容敏感元件与陶瓷基底焊盘互联 陶瓷电容压力芯体的金属化电极引线焊接。陶瓷导热差、脆性大,激光局部定点加热,热影响区极小,避免陶瓷热应力裂纹;焊点金属间化合物均匀,保证电容信号稳定,不会出现零点漂移。
芯体引线 / 金属端子与 PCB 板微焊盘焊接 传感器内部信号 PCB,焊盘通常 0.15~0.3mm,引脚间距窄。CCD 视觉微米级定位,非接触加热,无烙铁机械压力,防止薄 PCB、FPC 变形,杜绝连锡短路。
PCB 板 PIN 插针通孔焊接 传感器对外输出引脚,通孔微小,要求焊锡充分润湿通孔内部,焊点抗拉强度≥5N,满足 - 40℃~125℃温度循环与整车振动测试。常使用激光锡球工艺,锡量精准可控,一致性强。
辅助工位:内部贴片元件补焊、屏蔽引线焊接 回流焊无法完成的局部补焊,整机封装前的柔性引线互联。
二、核心工艺优势(针对电容压力传感器痛点)
低热输入,保护 MEMS 与陶瓷电容芯体 激光能量仅聚焦焊点,局部快速升温快速冷却,不整体加热器件。搭配恒温闭环激光锡焊,实时控温,防止陶瓷电容膜片受热改变电容特性、MEMS 零点漂移,同时避免注塑外壳融化变形,这是回流焊无法实现的核心优势。
微米级定位,适配微型密集焊点 同轴 CCD 视觉补偿,定位精度可达 ±0.003mm,光斑可做到几十微米,解决微小焊盘、窄引脚的桥连短路问题,适合传感器小型化趋势。
非接触无机械应力 无烙铁头接触挤压,陶瓷脆片、薄 PCB 不会产生机械裂纹,减少传感器暗裂隐患,提升长期可靠性。
焊点一致性高,满足车规可追溯 送丝 / 锡球定量供给锡料,每点能量、锡量参数数字化记录,可追溯,适合大批量生产;焊点 IMC 层致密,抗疲劳、抗振动,通过车规温度冲击、盐雾测试。
产线集成方便 可集成在自动化流水线,上料、视觉定位、激光焊接、AOI/X-Ray 检测一体化,节拍稳定,良品率远高于手工烙铁焊。
三、工艺选型:三种激光锡焊方案对比
激光送丝锡焊:适合连续多点、端子引线焊接,锡丝按需输送;适合 PIN 针、粗引线。
激光锡球焊:超微小焊点首选,锡球体积精准可控,适合陶瓷芯体微电极、0.2mm 以下焊盘,通孔填锡效果好。
恒温闭环激光锡焊:电容压力传感器最优方案,带实时测温反馈,PID 动态调节激光功率,抑制热累积,最大限度保护陶瓷电容敏感元件,是头部传感器厂商量产选型方案。
四、生产难点与工艺控制要点
陶瓷基底热应力风险:陶瓷导热差,单点长时间加热易产生微裂纹;采用短脉冲、环形光斑,降低局部热堆积,分段焊接。
材料激光吸收率差异:陶瓷表面金属化镀层、铜焊盘对激光吸收不同,需做表面预处理,匹配激光波长与能量,防止润湿不良、虚焊。
锡飞溅、锡珠:能量过高会造成锡料飞溅,残留在电容芯体表面会直接造成传感器信号异常;优化脉宽、峰值功率,配合烟尘净化。
助焊剂管控:助焊剂挥发残留附着在陶瓷电容膜片上会漂移电容读数,优先选用低残留助焊剂,焊接后清洁或采用无助焊剂锡球工艺。
质量检测:焊接后采用 AOI 外观 + X-Ray 透视检查通孔润湿、内部空洞,抽检做拉力、高低温循环、振动老化验证。
五、和传统焊接对比
电烙铁:接触应力、热量扩散大,陶瓷易裂、MEMS 零点漂移,一致性差,不良率高;
回流焊:整板高温,塑料壳体融化、陶瓷电容芯体受热失效,基本不可用;
波峰焊:锡波冲击导致 PIN 针歪斜,通孔气泡多,振动环境焊点易断裂;
激光锡焊:定点局部加热、无应力、微小焊点可控,完美匹配电容压力传感器热敏脆性结构,车规传感器量产优选。
六、松盛光电优势
松盛光电核心优势在于自研同轴三点一体化恒温闭环激光锡焊系统,激光、红外测温、CCD 视觉共光路,微秒级高速 PID 动态调节激光功率,精准锁控焊点温度,抑制热冲击,完美适配汽车电容压力传感器陶瓷芯体、MEMS 敏感元件这类热敏脆性器件,有效避免陶瓷微裂与零点漂移。微米级同轴视觉定位,定位精度 ±0.003mm,最小光斑可达 80μm,适配传感器 0.15~0.3mm 微小焊盘,杜绝连锡短路。支持送丝、锡球多工艺,送丝精度 0.01mm,锡料按需供给,材料利用率高,锡珠飞溅少,减少残锡造成电容信号异常。非接触焊接无机械应力,焊点 IMC 层均匀致密,可承受 - 40℃~125℃车规温循与振动测试。系统全程记录温度曲线与焊接参数,满足 IATF16949 全流程追溯。设备可灵活对接自动化产线,快速完成传感器上料、焊接、AOI 联动,量产良率稳定 99.8% 以上,提供工艺前置开发与产线定制化整套方案。


