激光锡焊在电容编码器焊接中的应用
激光锡焊在电容编码器焊接中的详细应用
电容编码器(容栅式电容编码器)依靠动栅、静栅 PCB/FPC 上的环形发射 / 接收极板之间的电容耦合来解调角度位置,极板图形、介质层、气隙、差分信号对热扰动、机械应力、锡渣污染极其敏感,传统烙铁、回流焊极易造成绝缘层烫伤、极板铜箔起翘、差分信号漂移、零点偏移、FPC 分层,激光锡焊是目前高精度、车规级电容编码器量产主流互联方案。
一、电容编码器需要焊接的部位与焊接痛点
1. 主要焊接点位
静栅环形 PCB/FPC 极板引出焊盘与信号调理芯片、阻容元件焊接
静栅 FPC 软排线与主板端子、金手指焊盘对接
屏蔽环、接地环焊盘(接地对差分电容信号抗干扰至关重要)
外接引线、插针、连接器引脚与编码器基板焊盘
部分超薄款动栅侧辅助引线、温度补偿元件
2. 核心痛点(为什么不适合传统工艺)
极板是微米级精密环形栅线,栅线间距极小(0.1mm 级别),烙铁容易连锡、刮伤栅线,回流焊整板加热造成 FPC PI 膜软化、极板位移,动 / 静栅气隙偏移,直接导致角度非线性、谐波误差变大湖南工业大...
基材敏感:FPC 聚酰亚胺膜、薄 PCB、塑封框架不耐持续高温;回流焊 250℃以上长时间加热,容易介质层起泡、分层、铜箔脱落
信号是微弱差分电容信号:锡珠、飞溅助焊剂残留在极板区域会直接改变局部电容值,带来零点漂移、跳码、丢步,这是电容编码器独有的致命问题,普通焊接很难规避
焊点多为环形分布、狭小中空结构,烙铁头难以伸入,接触式焊接容易拉扯软板,造成栅区形变
车规 / 伺服编码器要求高低温循环、振动冲击,焊点应力要小,传统焊接热应力大,长期容易虚焊脱焊
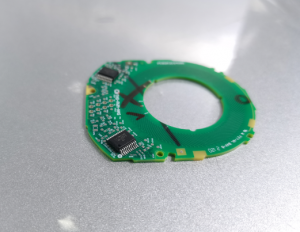
二、激光锡焊原理与适配电容编码器的工艺路线
激光锡焊属于软钎焊,激光作为局部热源,只在焊点区域快速熔化锡料,母材不熔化;搭配同轴 CCD 视觉定位、红外闭环测温,实现定点、短时、可控加热,热影响区压缩到焊点周边几十微米范围。 电容编码器量产常用三种工艺:
激光恒温闭环锡膏焊(最主流,推荐) 先点微量锡膏在焊盘,CCD 定位后,红外测温同步采集焊点温度,PID 动态调节激光功率,把焊点稳定锁在 220~245℃区间,控温精度 ±5℃。适合环形密集焊盘、FPC 软板、0.2mm 以下微焊盘,矩形匀光光斑是电容编码器优选光斑,环形焊盘受热均匀,避免单点能量集中灼伤相邻栅线,同步多点焊接,减少分次焊接的热累积。
激光送丝锡焊 自动送锡丝,适合单根引线、端子、插针的连续焊接,焊锡量可控,适合少量点位、返修工序;不适合栅区旁边密集微焊盘,容易锡丝送料偏差造成飞溅。
激光锡球焊 锡球体积精准可控,适合超微小接地焊盘、芯片引脚,焊点体积一致性极高,锡渣极少,适合超高精度绝对值编码器,成本偏高,多用于高端型号。
激光器选型:半导体红外激光(915nm)为主,光斑可做圆形 / 矩形匀光;优先四点同轴结构(CCD、测温、激光、指示光同轴),避免定位偏移。
三、完整量产工艺流程
前处理(关键) FPC/PCB 焊盘等离子清洗,去除氧化、油污;重点保护电容感应栅区,工装带遮蔽盖板,防止锡膏、助焊剂飞溅落在极板区域;工装定位保证动栅、静栅基准位置不变,避免焊接应力带来气隙偏差。
点锡 / 布锡 锡膏微量点胶,控制锡膏体积,减少溢锡风险;接地环、屏蔽环焊盘按需增加锡量,保证接地低阻抗。锡膏优先低残留、低飞溅型免清洗锡膏,减少后清洗对栅区的污染。
视觉定位与轨迹编程 CCD 识别环形基板基准孔、定位 Mark 点,自动补偿 FPC 来料形变;环形焊盘可设置矩形光斑、多通道同步出光,一次完成一圈多个焊点,减少多次加热累积。
激光焊接(闭环控温) 升温→恒温润湿→冷却,单焊点加热时间通常几十 ms~300ms,短时间、局部加热,周边栅线、介质层几乎不升温;可设置分段功率曲线,前期低功率预热,防止锡膏爆锡飞溅。
后处理与检测 烟尘同步抽吸,减少助焊剂挥发物附着栅面;可选局部等离子清洗(仅清洗焊点区域,避开感应极板);AOI 视觉检测:检查润湿、锡珠、连锡、少锡;电性能全检:电容基准、零点、差分信号、角度精度,验证焊接后栅区电容没有被污染改变。
防护封装 合格产品点胶包封焊点,隔绝水汽、粉尘,防止后续使用中焊点氧化、助焊剂迁移到栅区。
四、相比传统焊接的核心优势(针对电容编码器特性)
热影响极小,保护栅极介质和气隙 非接触定点加热,热量不扩散到环形感应极板,不会软化 FPC 膜、不会改变动 / 静栅间隙,从源头避免角度精度漂移、谐波变差,是高精度绝对值编码器的核心保障。
微焊点 + 低飞溅,保护电容信号 光斑最小可达 20μm,精准隔离焊盘与栅线;恒温工艺减少爆锡、锡珠,大幅降低锡渣落在极板上造成电容偏移、跳码的不良。
应力低,抗振可靠性高 快速升温快速冷却,热梯度可控,残余应力远小于烙铁和回流焊;伺服、车载编码器长期振动工况下,焊点开裂、脱焊不良率显著下降。
适配异形中空环形结构 中空大孔径电容编码器,烙铁无法伸入内侧焊盘,激光光束无接触,任意角度可达,适合空心轴编码器。
一致性好,适合自动化量产 每个焊点温度、锡量、加热时间参数数字化锁定,不同批次、不同工位的焊点一致性稳定,减少人工焊接带来的离散不良。
五、典型工艺参数参考(锡膏恒温方案,矩形光斑)
激光波长:915nm 半导体激光
目标恒温区间:225~240℃(根据锡膏合金:Sn63Pb37、SAC305 微调)
单焊点保温时长:80~200ms
光斑:矩形匀光光斑,匹配焊盘外形,避免光斑覆盖栅线
保护气:干燥氮气(可选,降低焊点氧化,减少助焊剂残留)
烟尘:同步负压抽风,距离焊点 10~15mm,防止助焊剂飘到感应区域
定位精度:±0.02mm 以内,同轴视觉亚像素定位
提示:FPC 基材要降低峰值温度,保温时间缩短,防止 PI 膜变色、分层。
六、常见不良、成因与对策(电容编码器专属风险)
焊接后编码器零点漂移、角度跳变(最高发) 原因:锡珠 / 助焊剂溅到环形电容栅极板、热累积造成 FPC 形变、动静态栅间隙变化。 对策:工装遮蔽栅区、低飞溅锡膏、氮气保护、同步烟尘抽吸、矩形光斑减少热量扩散,焊后做电容基准测试。
虚焊、润湿差 原因:焊盘氧化、恒温设定偏低、保温时间不足、锡膏活性差。 对策:等离子清洗、提升恒温设定、延长保温、更换高活性低残留锡膏。
FPC 焊盘脱落、基材烤焦 原因:功率过高、保温太久、光斑偏移到 FPC 基材。 对策:闭环测温锁定温度、缩小光斑、视觉防偏移、降低峰值功率。
连锡短路 原因:锡膏点胶量过大、光斑过大、相邻焊盘间距过小。 对策:微量点锡、缩小光斑、增加焊点之间的遮光隔离。
接地屏蔽环阻抗偏高 原因:润湿不足、助焊剂残留包裹焊点。 对策:适当延长保温、氮气保护、局部选择性清洗。
七、应用场景与选型建议
伺服电机绝对值电容编码器、空心轴无轴承电容编码器:优先恒温闭环激光锡膏焊 + 矩形匀光光斑,兼顾精度与良率
小型增量式编码器、消费类旋钮电容编码器:可选用经济型激光送丝焊,降本
高端医疗、航空、高精度检测设备编码器:锡球焊,极致控制锡量与飞溅
返修工序:单点激光送丝,定点拆焊,避免整片栅区受热损坏
八、配套设备组成
激光主机 + 同轴 CCD 视觉 + 红外测温模块 + 精密运动平台(XY / 旋转轴,适配环形产品)+ 自动点锡 / 送锡机构 + 烟尘净化系统 + 专用遮蔽工装 + AOI 检测工位。旋转轴方案适合环形编码器整圈焊点连续加工,效率更高。


