激光锡焊在监控摄像头灯板插针焊接中的应用
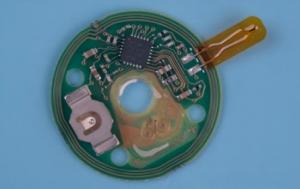
监控红外灯板、补光灯板属于典型高密度热敏 PCBA:板上密布红外 LED、光敏电阻、稳压二极管、贴片电阻电容,插针多为 2P/4P/6P 直插 PIN 针,间距小、铜箔薄、LED 芯片与胶层不耐高温;传统恒温烙铁、回流焊很容易出现 LED 光衰、胶层发黄、光敏元件失效、连锡、虚焊、烫坏阻焊绿油等问题。激光锡焊(半导体激光恒温锡焊为主,搭配振镜扫描、环形 / 矩形光斑)是当前安防灯板量产主流精密焊接方案,属于软钎焊,只熔化焊锡,母材不熔化,依靠局部定点加热完成插针与焊盘的润湿结合。
一、灯板插针焊接的产品痛点(为什么要用激光锡焊)
元器件热敏风险高:红外 LED、光敏管对热冲击非常敏感,烙铁接触传热时间长、热扩散大,极易造成光衰、暗灯、光敏参数漂移;回流焊整板升温,塑料插针基座变形、灯珠荧光粉受损。
插针排布密集:双排插针、间距 1.25/1.5/2.0mm,烙铁头容易剐蹭相邻焊点、桥连短路,人工焊一致性差,对操作工依赖度高。
灯板基材薄:大多是 1.0mm 以内 FR-4 薄板,部分铝基板版本导热快,热量极易快速散失,容易虚焊;同时铝基板反光强,普通激光光斑容易反射灼伤周边器件。
可靠性要求:摄像头户外长期使用,昼夜温差大、潮湿,焊点需要稳定爬锡、无气孔、应力小;烙铁接触施压会给插针带来机械应力,后期震动容易断脚、脱焊。
外观与洁净要求:灯板靠近光学窗口,助焊剂残留、锡珠飞溅一旦落在 LED 发光面,直接导致光斑不良、夜视模糊。
二、激光锡焊系统组成(灯板专用配置)
主流采用半导体恒温激光锡焊系统,光纤激光较少用于该场景(峰值能量过高,工艺窗口窄),整套设备包含:
激光光源与温控模块:半导体 808/915nm 波段,核心是红外闭环测温 + 恒温反馈,不是固定功率输出;实时采集焊点温度,动态调功率,把焊点稳定锁在 230–280℃区间,是保护 LED 灯珠的关键。
同轴 CCD 视觉定位:亚像素定位,识别插针、焊盘 Mark 点,补偿夹具公差、放板偏移,定位精度 ±0.1~±0.15mm;同时同轴监控焊接过程,方便工艺调试和不良追溯。
光学整形单元(重点)
高斯圆点光斑:单针独立点焊,适合大间距插针;缺点是中心能量集中,通孔插针容易被针身遮挡热量、反射激光。
环形光斑(DOE 衍射光学):能量分布在外环,避开中间金属插针,热量集中在焊盘与孔壁,完美适配通孔插针,爬锡均匀、减少反光灼伤,是灯板通孔插针首选方案。
矩形 / 方形光斑:适配一排多针同步扫描,热量均匀覆盖一排焊盘,适合长条灯板连续插针阵列,热影响区规整,不容易殃及旁边 LED。
送料单元(两种工艺路线二选一)
自动送锡丝:φ0.15~0.3mm SAC305 无铅锡丝,时序联动激光,先出丝、激光熔化,适合中小批量、换款频繁的工厂;
预点锡膏 + 激光回流:提前在焊盘印刷微量锡膏,激光扫描熔融,适合大批量标准化灯板,节拍更快;缺点是锡膏助焊剂残留管控要求更高。 少数高端方案采用锡球喷射焊,锡量精准、飞溅极少,用于高端 IPC、球机灯板。
振镜扫描头(高速方案):不需要 XY 平台移动,振镜镜片高速偏转光束,在视场内快速切换多个插针焊点,一排 6 针可以毫秒级依次完成,节拍远高于运动平台;适合标准化灯板大批量产线。
工装夹具、氮气保护、烟雾净化:夹具只定位板边,避开 LED 发光面;微量氮气保护熔池,减少氧化、炸锡;烟雾净化器抽走助焊剂烟气,防止落在光学区域。
三、标准工艺流程(通孔插针版本,送丝式)
前工序:SMT 贴装 LED、阻容、光敏,插件工位压入 PIN 插针,插针到位、无翘针,PCB 清洁除油。
上料:人工 / 机械手放入专用夹具,CCD 自动拍照 Mark 定位,识别插针位置,自动补偿偏移。
程序调用:调取该款灯板的焊接路径、温度曲线、送丝长度、光斑形状;振镜方案直接加载焊点坐标阵列。
焊接时序(恒温模式): ① 激光预加热小幅升温,降低基材温差,避免急热炸锡; ② 同步送锡丝到焊盘 + 插针结合处,激光维持恒温,锡丝熔化、依靠毛细作用沿插针向上爬锡,填充通孔缝隙; ③ 停止送锡,激光维持极短时间让熔池流动整平; ④ 激光关光,熔池自然冷却成型,单针焊接时长一般 150–400ms。
视觉复检(可选在线 AOI):检查是否缺锡、虚焊、桥连、锡珠、爬锡高度不足。
后处理:清洗(有光学要求的机型,超声波清洗助焊剂残留)、测试点亮、组装。
铝基板红外灯板注意:铝反光强,优先环形光斑 + 低峰值恒温曲线,不能用高功率脉冲激光,防止反射光打坏 LED 芯片。
四、核心工艺参数区间(安防灯板量产参考,SAC305)
目标恒温区间:240~270℃(闭环温控);不建议超过 280℃,LED 光衰风险明显上升
光斑尺寸:环形光斑外径 0.6–1.0mm,根据焊盘大小调整;方形光斑匹配焊盘轮廓
锡丝规格:φ0.2mm 最常用,密集插针用 0.15mm;大电流插针可用 0.3mm
单点点焊时间:180–350ms;振镜连续扫描可以压缩至 80–150ms / 点
氮气:0.02–0.05MPa 低流量保护,不需要大流量,仅防熔池氧化
离焦量:轻微负离焦,使光斑落在焊盘平面,减少插针镜面反射
五、相比传统工艺的核心优势
低热输入,保护灯珠:瞬时局部加热,热影响区局限在焊盘附近,LED、光敏元件温升很低,良率提升显著,夜视灯衰不良大幅下降;无烙铁头接触压力,插针无机械应力,抗震动更好。
焊点一致性强:恒温闭环 + 定量送锡,每根插针爬锡高度、锡量稳定,人工烙铁常见的忽多忽少、虚焊问题可控,批量良率通常稳定 97% 以上。
高密度适配:环形光斑解决插针遮挡、反光难题,1.25mm 小间距插针也可以稳定点焊,不容易连锡短路。
自动化柔性强:振镜方案换产品只需要调用程序,不需要更换烙铁头;可对接流水线、载具回流,适合多型号灯板共线生产,减少对熟手焊工依赖。
焊点可靠性:爬锡饱满、金属间化合物均匀,高低温循环、振动测试通过率优于手工烙铁焊,适配户外安防设备长期工作要求。
六、量产高频缺陷、成因与对策(灯板专属)
虚焊、爬锡上不去 成因:铝基板 / 薄 FR4 散热快、恒温设定偏低、插针镀层氧化、送丝时序滞后; 对策:小幅提高恒温目标、增加预加热段、来料管控插针镀锡质量、调整送丝提前量。
锡珠飞溅、炸锡,落在 LED 表面 成因:升温斜率太陡、锡膏 / 锡丝助焊剂快速爆沸、送丝过量; 对策:分段缓升温曲线、降低送丝长度、开启微量氮气、优化光斑,必要时在 LED 上方加简易遮光挡片。
相邻插针桥连短路 成因:锡量过大、光斑偏大、振镜路径间距设置不足; 对策:减小单次送丝量、改用环形光斑、焊点之间增加冷却间隔。
LED 暗灯、光衰、光敏参数漂移 成因:峰值温度过高、加热时间太长、反射激光照射灯珠; 对策:严格使用恒温模式,禁止开固定大功率模式,环形光斑减少反射,程序路径远离发光芯片。
绿油碳化、PCB 变色 成因:长时间定点照射、光斑偏移打到阻焊区域; 对策:视觉定位校验、缩短出光时长、光斑轮廓严格限定在焊盘区域。
七、适用场景与选型建议
普通红外枪机、半球灯板(2P/4P 插针、间距≥1.5mm):送丝式恒温激光锡焊,矩形光斑、XY 平台方案,性价比高;
高速球机、多排密集插针灯板(间距 1.25mm):振镜 + 环形光斑方案,速度快、防反光、防连锡;
高端 IPC、星光级、黑光摄像头灯板(对残留、光衰零容忍):锡球喷射激光锡焊,残留少、飞溅极低;
简易低端灯板、大批量低价走量:预点锡膏 + 激光振镜回流,节拍最高。
八、局限说明
设备初始投入高于自动烙铁焊台;
对插针插件平整度、来料镀层一致性要求更高,插针严重歪斜会定位失效;
助焊剂残留管控需要配套清洗工序,光学级灯板不能省略清洗;
厚大电流插针、大面积焊盘焊接,工艺窗口变窄,需要更长保温时间,要评估热对周边 LED 的影响。


