激光锡焊在轴向引线薄膜电容焊接中的应用
激光锡焊在轴向引线薄膜电容焊接中的应用
一、器件特点与焊接难点
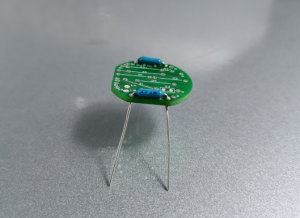
轴向引线薄膜电容一般为聚酯、聚丙烯薄膜介质,介质层极薄,对高温敏感,过热极易出现介质熔融、容量漂移、绝缘下降甚至击穿失效;引线多为细镀锡铜丝,质地软,容易碰弯、移位;电容本体靠近焊区,传统烙铁、波峰焊热量集中、热传导不可控,很容易烫坏电容膜层,同时细引线受力容易变形、虚焊。 另外这类电容多装配在小型圆形 PCB 板上,焊盘间距小、布局紧凑,对焊接定位精度、热输入控制要求高。
二、激光锡焊(送丝式)工艺原理
采用送丝激光锡焊方案,属于激光软钎焊:激光作为定向热源,聚焦在焊盘与引线结合位置,局部快速升温达到焊锡熔化温度;同步自动送丝机构精准输送锡丝,锡液在助焊剂作用下润湿引线和 PCB 焊盘,形成冶金结合的焊点。 热源只聚焦焊点区域,热量定向、可控,依靠热传导范围窄,不会大面积升温。区别于直接激光熔焊,激光锡焊是低温钎焊,温度只满足焊锡熔化,不会灼伤电容介质。
三、核心优势
热影响极小,保护电容性能 热输入精准可控、作用时间短,热量不会传导至电容本体,避免薄膜介质受热老化、容量衰减、耐压不良,解决烙铁焊高温烫坏电容的通病,成品电参数一致性更好。
非接触焊接,保护细引线 激光头不接触工件,没有烙铁头的挤压、拖拽力,不会把纤细的轴向引线碰歪、拉脱,适合这种细长引线器件,减少器件变形不良。
焊点精度高,适配小板密布局 激光光斑可以做到极小,针对圆形 PCB 上密集、小巧的焊盘精准定位,不会焊到相邻元件,短路风险低;送丝量可精准设置,焊点大小均匀,虚焊、少锡、多锡不良率低。
自动化适配性强 可搭配视觉定位、载具流水线,自动识别电容引线和焊盘,连续批量焊接,节拍稳定,适合电容模组、闪光灯板这类标准化组件量产。
兼容性好 适配镀锡铜引线、FR4 PCB 焊盘,锡丝规格、激光功率、焊接时长、送丝速度都可根据电容规格微调,适配不同容量、不同引线粗细的轴向薄膜电容。
四、工艺关键参数管控要点
激光功率:功率不能过高,防止瞬时高温击穿引线镀层、热量窜到电容本体;
焊接时长:短脉冲加热,快速熔锡后停止,减少持续受热;
送丝时序:激光起温后再送锡,锡熔完及时停丝,避免堆锡;
光斑位置:光斑优先打在焊盘侧,尽量避开电容根部,进一步隔绝热量向介质传递;
烟尘处理:焊接产生助焊剂烟尘,配套抽烟净化,防止烟尘附着在电容表面,影响绝缘。
五、典型应用场景
主要用于轴向薄膜电容组装在小型 PCB 子板(闪光灯触发板、阻容吸收模块、电源取样小板、小型谐振板)的焊接工序,替代人工烙铁焊,提升良率,适合安防闪光模组、小家电电源、工业小型滤波模块等产品。
六、对比传统焊接方式
电烙铁焊:热量扩散大,容易烫坏电容,人工手法不稳定,一致性差,效率低;
波峰焊:整体受热,薄膜电容长时间高温浸泡,失效率高,很多薄膜电容不适合波峰焊;
激光送丝锡焊:局部定点加热,热可控,良率高,自动化程度高,是这类热敏元件的优选方案。


