激光锡焊在自动变速箱油底壳传感器焊接中的应用
激光锡焊在自动变速箱油底壳传感器焊接中的应用
自动变速箱油底壳传感器一般包含油温、油压、油位、金属磨屑检测传感器,集成 MEMS 敏感芯片、PCB 调理板、PIN 插针、引出线束、玻纤增强塑料壳体,长期浸泡在变速箱油内,承受 - 40℃~125℃高低温循环、油压波动、持续振动,对焊点热损伤、电气稳定性、耐油、抗疲劳、一致性要求极高,属于典型车载精密电子焊接场景。激光锡焊(激光软钎焊)依靠激光定点局部熔化锡膏 / 锡丝,母材不熔化,是当前该类传感器量产主流工艺之一。
一、焊接工位与典型焊接对象
PIN 插针与 PCB 焊盘焊接:传感器金属插针和内部信号板的连接,空间狭小、临近 MEMS 芯片与塑料壳体,是最核心工位,多采用锡膏恒温激光锡焊,搭配 CCD 同轴视觉定位,闭环温控,防止插针周边塑胶融化、芯片零点漂移。
线束与端子 / 焊盘焊接:多股细信号线、屏蔽地线与传感器端子焊接,线材细、容易断丝,不能承受烙铁的压力与大范围热传导。
壳体接地端子、屏蔽环焊接:接地焊点,要求浸润充分、低接触电阻,长期耐变速箱油腐蚀。
区分:这里是电子引脚锡焊,不是油底壳壳体本身的密封激光钎焊。
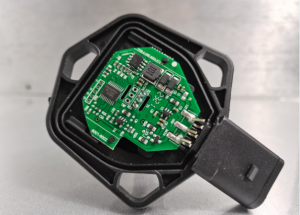
二、工艺原理
半导体 / 光纤激光聚焦微米级光斑,能量精准锁定焊点区域,毫秒级快速加热焊盘与锡料,锡膏 / 锡丝熔化润湿金属界面,冷却后形成冶金焊点;热源只集中在焊点,热量向外传导被严格限制,热影响区极小,属于非接触式软钎焊。量产常用恒温闭环模式,实时采集焊点温度反馈调节激光功率,避免过热,区别于简单定功率出光,更适配热敏传感器。
三、对比传统烙铁焊、回流焊的核心优势
低热损伤,保护敏感元件:热量不扩散,不会烤化 PA+GF 塑料壳体、不会造成 MEMS 压力 / 温度芯片零点漂移、陶瓷膜片开裂,是该传感器最核心痛点解决方案;回流焊整板升温,极易造成传感器性能漂移报废。
无机械应力:非接触,没有烙铁头挤压,不会压弯细插针、压断多股漆包线束,薄焊盘、脆弱 PCB 不易受损。
焊点一致性高、可追溯:功率、出光时长、送锡速度、温度曲线全部数字化锁定,批量虚焊、冷焊率低;焊接参数全程记录,满足 IATF16949 汽车电子追溯要求,适配车载可靠性测试(振动、冷热冲击、油浸老化)。
狭小空间可达性好:油底壳传感器内部结构紧凑、焊点深腔布置,烙铁头无法伸入,激光可远距离入射完成焊接。
自动化集成友好:视觉定位 + 多轴运动平台 + 自动送锡 / 点锡膏 + AOI 在线检测,接入自动化流水线,适配混动、AT 变速箱传感器大批量生产。
四、工艺难点与控制要点
前处理要求高:插针、焊盘油污、氧化层、漆包线残漆会直接导致虚焊;焊前脱脂、等离子活化是稳定量产的常用配套工序。
温度闭环管控:即使低热输入,长时间积热依然会传导至壳体与芯片,恒温模式优于定功率模式,需要设置温度上限、保护延时。
助焊剂选型:焊点长期浸泡变速箱油,助焊剂残留必须清洗干净,优先选用低残留、耐油型助焊剂,避免后期电化学腐蚀、绝缘下降。
工装与遮光防护:激光光斑不能扫到塑料壳体、绝缘外皮,工装增加挡光结构,防止误照射烧蚀塑胶。
可靠性验证:焊点需要完成高低温循环、随机振动、变速箱油浸泡、盐雾、拉力测试,控制接触电阻稳定。
五、设备配置方案(量产常用)
光源:半导体恒温激光锡焊头(优先,温控闭环),小批量样品也可用脉冲光纤激光;
辅件:同轴 CCD 视觉定位、自动点锡膏 / 送锡丝机构、除尘排烟、工装夹具;
产线配套:焊后清洗、AOI 焊点检测、MES 数据采集。
六、局限与适用边界
更适合引脚、线束、端子的电子连接;传感器法兰与油底壳壳体之间的承压密封,一般不采用锡焊,多采用激光熔焊、摩擦焊、密封胶方案。设备初始投入高于烙铁台,适合中大规模量产,少量样品加工成本偏高。


