激光锡焊在PCB液晶模块焊接中的应用
PCB 液晶模块(LCM 液晶模组)包含 LCD 屏、FPC 柔性排线、PCB 主板、背光组件,焊点特点是焊点微小、FPC 基材不耐高温、液晶器件对热敏感、引脚密间距,传统烙铁焊、热风焊极易烧屏、烫坏 FPC、移位虚焊,激光锡焊凭借局部定点加热、热影响区小成为该品类主流精密焊接方案。
一、适用焊接工位
FPC 与 PCB 主板焊接(最核心场景) FPC 软排线金手指 / 铜触点焊接到 PCB 焊盘,引脚间距常 0.3~0.8mm,属于微间距焊点。采用送丝激光锡焊,微量锡丝精准供给,激光定点熔化锡丝形成焊点,热量只集中在焊盘区域,不会大面积传导到 FPC 基材与液晶玻璃,避免液晶盒受热失效、FPC 胶层起泡。
PCB 上元器件补焊 模组 PCB 上小电阻、电容、二极管引脚返修焊接,尤其周边紧邻液晶排线,不能大范围加热。
背光 PCB 与主 LCM PCB 连接焊点 背光板引出引线焊在 LCM 主板,焊点空间狭小,激光非接触焊接,无烙铁头机械压力,不会拉扯排线造成断连。
屏蔽框 / 金属接地片与 PCB 焊盘焊接 液晶模组电磁屏蔽接地,对焊点可靠性要求高,激光可稳定形成饱满锡点,接地阻抗稳定。
不适用:液晶玻璃本体、偏光片直接焊接,高温会直接损毁。
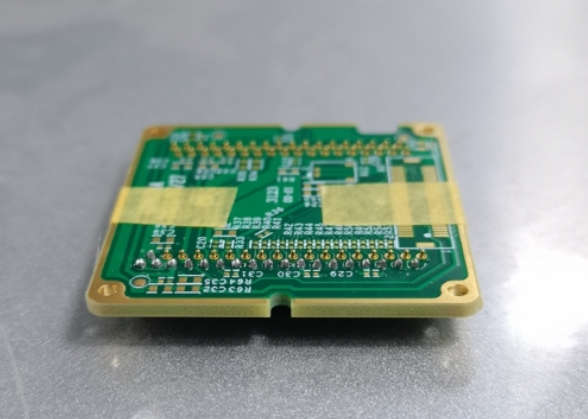
二、工艺选型:激光锡焊两种主流模式
光纤激光送丝锡焊(LCM 模组首选) 激光为热源,自动送细锡丝(直径 0.2~0.4mm),激光聚焦在锡丝 + 焊盘位置,熔化锡丝浸润焊盘。 优点:锡量可控,焊点一致性好;热输入可控;可焊接 FPC 软排线;支持视觉定位,适合批量产线。
激光预上锡(锡膏)焊接 PCB/FPC 预先点锡膏,激光扫描加热熔化锡膏。多用于极小引脚阵列,缺点是锡膏飞溅风险,液晶模组要做好防尘,锡珠容易造成线路短路,LCM 量产用得少于送丝式。
三、核心优势(对比传统恒温烙铁)
热影响极小,保护液晶 激光能量高度聚焦,只加热焊点,不持续传导。烙铁是持续热传导,热量顺着 FPC 扩散到液晶盒,温度超标会出现液晶黑斑、气泡、偏光片灼伤;激光锡焊热影响区控制在 0.2mm 以内,不会损伤液晶。
无机械压力,防止 FPC 移位、断根 烙铁头有下压接触力,容易推歪 FPC 金手指、拉扯排线,造成微裂纹。激光属于非接触焊接,无外力,适合超薄柔性 FPC。
适合微小密脚焊点 光斑可做到几十微米级别,0.3mm 细间距引脚也能独立焊接,不会连锡短路。搭配 CCD 视觉定位,自动纠偏,适配模组装配的微小定位误差。
一致性高,良率稳定,便于自动化 参数锁光功率、送丝速度、焊接时间,每个焊点能量一致;可集成流水线,用于 LCM 模组大批量组装;焊点外观美观,便于 AOI 视觉检测。
返修友好 单点选择性加热,只拆单个不良焊点,不会把周边正常 FPC 焊点全部熔掉,维修成本更低。
四、工艺难点与管控要点
温升时序控制 FPC、液晶玻璃虽然局部受热,但峰值温度与持续时间必须严格限制。一般控制焊点峰值 220~260℃,加热时间毫秒级,避免热量累积。激光参数不当,依然会 FPC 基材碳化、PI 膜起泡。
定位精度要求高 FPC 金手指很细,光斑偏移会烧到 FPC 绝缘层。必须配套视觉定位 + 自动对焦。
锡珠、飞溅风险 激光能量过大、锡丝供给不稳,熔融锡飞溅,微小锡珠落在液晶、线路之间,造成隐性短路。产线需要吹气保护、除尘,激光参数优化。
材料适配 FPC 金手指镀金 / 镍金焊盘,要匹配助焊剂。激光锡焊自带助焊剂锡丝,提升浸润;如果助焊不足,容易虚焊、冷焊,出现接触不良,液晶花屏、时亮时灭。
异物防护 焊接烟尘、锡挥发物附着在液晶面板表面,造成外观不良,产线要配烟尘净化。
五、典型产线流程
PCB 上料→FPC 预对位压合→CCD 视觉定位→激光送丝逐点焊接→冷却→AOI 视觉检测(检查虚焊、连锡、锡珠)→清洗烟尘→液晶模组功能测试。
六、应用方向与行业场景
中小尺寸液晶模块:车载显示屏模组、工控屏、医疗器械显示屏、智能家电 LCM、穿戴设备屏幕模组;
特点:这类产品可靠性要求高,不能出现虚焊导致屏幕闪屏,同时器件轻薄、FPC 极软,非常适合激光锡焊替代人工烙铁。
六、松盛光电优势
闭环恒温控温,适配 PCB 液晶模组热敏焊接。搭载四点同轴红外测温与自研 PID 算法,毫秒级采集焊点温度,动态调节激光功率,温度波动控制在 ±5℃以内。区别于普通定功率激光焊,可稳定守住液晶、FPC 安全温度窗口,杜绝液晶黑斑、PI 膜起泡、FPC 碳化,解决 LCM 模组虚焊、过热烧毁痛点。
微米级同轴视觉定位,微间距焊点稳定焊接。激光、CCD、测温、指示光四点同轴,所见即所得,定位精度可达 ±0.003mm,最小光斑 0.1mm,可应对 0.3mm 及以下 FPC 金手指密引脚焊接。自动补偿工件微小偏移,减少人工校准,有效规避光斑偏移烧蚀排线绝缘层。
非接触焊接,无应力保护柔性器件。焊接全程无机械下压,不会推歪 FPC、拉扯排线造成隐性裂纹,热影响区极小,仅焊点局部升温,适合超薄 FPC 与 PCB 液晶模块组装。送丝机构精度 0.1mm,锡料按需供给,材料利用率高,降低锡珠、飞溅短路风险。
产线友好,长期综合成本更低。无烙铁头、发热芯等持续耗材,省去频繁更换与校准工时。支持送丝、锡膏多种工艺,可集成自动化流水线,配套烟尘净化适配液晶模组洁净生产。焊点参数全记录,一致性强,便于 AOI 检测,量产良率稳定,同时支持单点选择性返修,不损伤周边完好焊点。


