激光锡焊在无人机 4G 模块天线焊接中的应用
无人机 4G 通信模组承担遥控指令下行、图传数据上行,链路稳定直接决定飞行安全。天线系统包含 IPEX 射频座、FPC 柔性天线、微带馈线、板载倒 F 天线、极细同轴馈线,属于50Ω 受控阻抗射频结构,它和普通电源、信号焊点完全不同:焊点的几何形态、残余应力、基材受热变形,都会直接改变局部寄生电容、电感,造成阻抗偏移、驻波恶化、插损上升;再叠加无人机旋翼持续随机振动、高空温差、气流冲击,极易出现间歇性虚焊、信号时断时续、远距离丢包。传统烙铁、热风回流、热压焊在这个场景下有先天短板,锡膏型激光锡焊是当前量产与返修的主流精密工艺。
一、器件与失效机理,为什么这个场景工艺门槛高
4G 天线焊盘普遍微小,FPC 基材多为 PI 聚酰亚胺,射频板常用改性 FR4、部分高频板材,耐热窗口窄。
过热损伤机理:高温会让 PI 基材软化、高频板材介电常数漂移,微带线宽度、介质厚度发生微米级形变,原本匹配的 50Ω 阻抗被破坏,S11 回波损耗变差,信号大量反射回射频芯片,通信距离缩水;
机械应力失效:烙铁下压、热压头施压,会拉扯 FPC 铜箔,造成焊盘起皮、铜箔微裂纹,在持续振动下裂纹缓慢扩展,形成时通时断的间歇故障,这类故障在常温静态测试很难复现,装机试飞才暴露;
焊料形态风险:焊锡过多形成锡珠、焊锡铺展范围失控,会在射频馈电点引入额外寄生参数;锡珠一旦飞溅到相邻微带线、接地之间,直接造成射频短路;
环境耦合失效:高空 - 40℃~+85℃循环温差,不同材料铜、PI、FR4、焊锡热膨胀系数不一致,焊点内部产生周期性热应力,虚焊、润湿不良的焊点极易疲劳开裂。
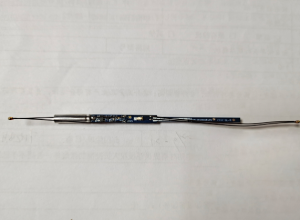
二、工艺系统构成与原理
整套锡膏激光焊接系统由视觉定位单元、半导体激光热源、红外闭环测温模块、精密点胶单元、工装治具、氮气保护单元、AOI 检测单元组成,主流采用 976nm 半导体红外激光,区别于光纤激光,吸收特性更适配锡膏,不容易瞬间爆锡。 工艺流程完整链路:
焊前预处理:等离子清洗,去除焊盘表面油污、脱模剂、氧化层;射频器件表面极薄氧化层会直接降低锡膏润湿力,肉眼无法识别,是虚焊的隐性源头;
精密点锡膏:喷射点胶或者接触式点胶,在 IPEX 信号焊盘、接地焊盘、FPC 馈电点定量点涂微量激光专用锡膏;焊点直径通常 0.2~0.6mm,锡膏量精准控制,从源头控制焊后锡珠、焊料溢锡;
视觉同轴定位:CCD 同轴取像,模板匹配自动纠偏,补偿模组载具、FPC 贴装带来的偏移,光斑精准对准焊盘,严禁激光照射到微带信号线、天线辐射区;
分段曲线激光加热(三段式控温):
预热段:80~150℃,低速能量输入,烘干锡膏内水分,缓慢激活助焊剂,排出焊盘表面微量气体,防止锡膏爆溅;
熔融段:功率抬升,温度超过 SAC305 熔点 217℃,维持极短熔融窗口,让锡粉充分融合,助焊剂剥离铜镍表面氧化层,锡液均匀润湿焊盘与天线金属层;
保温 - 冷却段:降低功率,维持小幅恒温,让锡液平缓铺展、气泡充分逸出,之后快速关激光自然冷却,形成连续均匀 IMC 金属间化合物层,保证结合强度; 高端机型搭载红外测温闭环 PID,实时采集焊点温度,动态调节激光输出,温度波动控制在 ±5℃以内,属于恒温激光锡焊,而不是固定功率开环打光;
焊后处理:可选助焊剂清洗(射频场景强烈推荐),残留助焊剂在高低温、潮湿环境下缓慢腐蚀 IMC 层,长期造成射频指标漂移;必要时氮气保护,降低熔融阶段氧化,焊点光亮,长期可靠性更高;
AOI 视觉检测:识别少锡、虚焊、锡珠、偏移、未润湿,提前拦截不良品。
核心原理是选择性局部微区加热:激光能量高度集中在焊点微米级范围,热影响区可以控制在 0.1mm 级别,母材本身不熔化,热量传导时间极短,在热量传递到 PI 基材、射频芯片、周边微带线之前,焊接已经完成。
三、针对无人机 4G 天线场景的核心优势
射频性能可控,驻波、阻抗一致性好 热量不扩散到射频介质层,不会改变板材介电特性;焊料量、光斑、加热曲线闭环可控,每一个馈电点焊点形态高度统一,寄生参数离散度低,整批天线驻波比一致性高,不会出现部分模组近距离正常、远距离断连。对于 FPC 天线、板载倒 F 天线,辐射区不受热扰动,天线谐振频率不偏移。
非接触无机械应力,保护超薄 FPC 与微焊盘 没有烙铁头接触压力,不会压薄、撕裂 0.03~0.08mm 厚度 FPC 铜箔,不会造成 IPEX 座子移位、焊盘浮起,非常适合模组内部高密度布局、屏蔽框内侧、狭小缝隙等烙铁无法伸入的位置。
焊点抗振动、抗温差疲劳,适配机载工况 润湿充分、IMC 层均匀致密,没有人工烙铁常见的润湿缺口、内部气孔;在无人机随机振动、高低温循环测试中,焊点疲劳裂纹萌生概率显著降低,减少飞行中间歇性失联。
静电风险低,热敏器件保护 非接触加工,合理接地情况下,相比频繁换头、摩擦的烙铁,静电控制更容易;激光只定点加热,周边射频芯片、滤波电容、巴伦器件不会受热过载,适合已经完成 SMT 贴装后的选择性补焊。
自动化量产兼容,良率稳定 视觉定位自动对位,可集成在模组组装流水线,节拍稳定;焊点外观特征统一,适配 AOI 自动检测,降低人工目检对微小射频焊点的漏检。
四、材料选型(射频天线专用,和普通 SMT 锡膏有区别)
合金体系:主流 SAC305(Sn96.5Ag3Cu0.5),无铅,满足车载 / 机载电子可靠性; 锡粉粒度:优先 5# 粉(15–25μm),极小焊盘选用 6# 粉;6# 粉更细,适合 0.3mm 以内微小馈电点,但对氧含量、点胶精度、储存管控更严格; 助焊剂类型:优先低残留、低卤素 ROL0 激光专用锡膏,不建议直接使用普通回流焊锡膏;普通回流锡膏助焊剂配方针对长时间炉膛升温,激光瞬时加热容易飞溅、助焊剂活化不足; 储存:2~10℃冷藏,回温、搅拌规范管控,粘度变化会直接导致点胶量漂移,射频焊点对锡膏体积变化极其敏感。 气氛:量产普通版本空气环境;高可靠、长航时、工业级无人机推荐氮气保护,氧含量<100ppm,抑制熔融锡氧化,焊点 IMC 层更稳定。
五、典型焊接对象
IPEX 板端射频母座:信号针、接地焊盘,是 4G 模组最常见焊点;
FPC 柔性天线馈电点、接地焊盘;
板载 PCB 倒 F 天线、LDS 激光直接成型塑胶天线馈点;
极细同轴射频线芯线、屏蔽层与 PCB 焊盘连接;
模组返修:已经贴好元器件的板上天线焊点返工,不会损坏周边芯片。
六、与传统工艺逐项对比
手工烙铁焊:热量扩散大,依赖操作员手感,FPC 极易烫焦、微带线受热变形;焊点大小不一,驻波离散大;存在下压应力、静电隐患;适合研发打样,完全不适合无人机批量;
热风回流焊:整板均匀升温,所有元器件同步受热,PI 软板翘曲、高频板材指标漂移,射频芯片、电容有过热风险;只能整板回流,无法选择性焊接天线单点;
脉冲热压焊:有机械压力,适合大面积 FPC 热压;微小射频馈电点压力不好控制,容易压伤天线结构,且热区范围偏大;
激光锡膏焊:定点、短时、低热影响、无压力;可选择性单点焊接;射频指标一致性好;适合量产,缺点是需要配套点胶工序,对锡膏、预处理、参数调试要求高。
补充:锡膏激光焊和激光送丝焊区分:送丝适合立体线束、单点返修、锡量需求偏大的场景;4G 天线微小馈电点,优先锡膏方案,点胶可以稳定控制微量锡料,一致性更好。
七、工艺缺陷、失效模式与管控要点(量产重点)
锡珠飞溅:最常见射频致命缺陷。诱因:锡膏水分高、预热段不足、激光瞬间功率过高、锡膏点在焊盘外;对策:等离子清洗、拉长预热区间、匹配光斑尺寸、选用低飞溅激光锡膏;
虚焊、润湿不良:焊盘氧化、助焊剂活性不足、激光能量不够、冷却过快;表现:外观看着成型,拉力测试偏低,振动后断开;可以通过切片看 IMC 层厚度、阻抗测试、驻波测试筛查;
过熔、基材烧伤:功率超标、光斑偏移扫到 FPC / 微带线;直接造成天线指标报废;依赖同轴视觉 + 限位程序,增加光斑防呆;
焊点锡量偏大:寄生参数恶化,驻波超标;由点胶压力、针头、锡膏粘度漂移引起,需要定期点检点胶量;
长期腐蚀失效:助焊剂残留,潮湿 + 温度循环下腐蚀界面;工业无人机必须增加清洗工序。
八、配套验证项目(无人机射频焊点的可靠性测试)
焊接完成后,除常规拉力、推拉力测试,必须做射频专项 + 环境可靠性:
射频指标:S11 回波损耗、驻波 VSWR、插入损耗;
环境:高低温循环(-40~85℃)、湿热;
机载力学:随机振动、冲击测试,模拟旋翼振动;
老化:长时间通电老化后复测射频指标,排查缓慢腐蚀带来的漂移。


