激光锡焊在尾气压差传感器焊接中的应用
激光锡焊在尾气压差传感器焊接中的应用
一、产品焊接难点
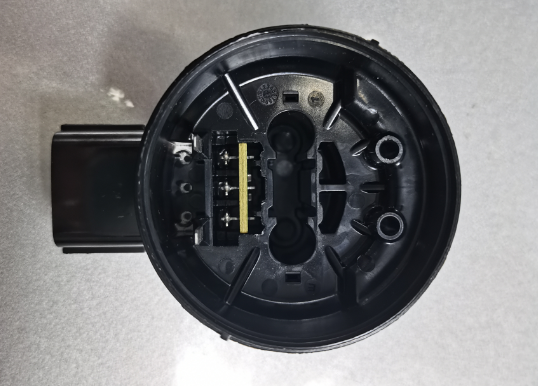
尾气压差传感器属于车载精密传感元件,内部含有 MEMS 压力敏感芯片、PCB 电路板,外部配套塑料注塑壳体。常规烙铁焊接、回流焊存在明显短板:局部高温容易造成塑料壳体熔化变形、MEMS 芯片受热发生零点漂移;热传导范围大,极易损伤周边精密元器件;引脚间距小,手工焊易产生虚焊、连锡,批量生产一致性差,而车载产品对焊点可靠性、批次稳定性要求极高。传感器工作在排气管周边高温、振动、油气腐蚀环境,焊点必须抗振动、抗疲劳,长期工作不脱焊。
二、激光锡焊工艺原理
采用锡膏预置 + 激光局部加热的方式,先在传感器引脚焊盘处精准点涂微量锡膏,利用激光的定向能量,聚焦在焊点区域,实现非接触式定点加热。仅焊点位置快速升温熔化锡膏,完成金属浸润形成冶金结合,热量不会大范围扩散,加热完成后快速冷却成型。可搭配视觉定位系统,自动识别 3 个信号引脚位置,自动纠偏,适配传感器壳体的定位公差。
三、核心应用优势
热输入可控,保护敏感器件 激光能量高度集中,热影响区域极小,属于局部瞬时加热。焊接时热量不会传导至旁边的 MEMS 芯片与塑料壳体,避免壳体变形、芯片温漂,保障传感器压力采集精度,成品良率大幅提升。
焊点品质稳定,适配车载工况 锡膏熔化均匀,焊锡浸润性好,有效减少虚焊、假焊、桥连短路。焊点金相组织致密,抗拉、抗疲劳性能强,能够承受车辆长期颠簸振动,满足国六尾气传感器长期可靠性要求。
高精度自动化焊接 视觉定位配合激光束微米级光斑,针对传感器狭小空间内的引脚精准施焊,不受壳体遮挡影响。焊接参数可数字化存储,每个焊点能量、时间可统一管控,大批量生产时产品一致性稳定。
非接触加工,减少器件损伤 无烙铁头物理接触,不存在烙铁头磨损、刮伤 PCB 或引脚的问题,不会造成引脚偏移、壳体刮花,减少工装接触带来的不良。
生产效率高,易集成产线 单点焊接毫秒级完成,可直接嵌入传感器自动化装配流水线,搭配点锡、检测工序联动,焊接后可在线视觉检焊点,实现全流程自动化,降低人工成本。
四、实际应用要点
锡膏选型:选用低固含量、低温型锡膏,匹配激光快速熔锡特性,减少飞溅。
激光参数调试:控制激光功率、作用时间,避免能量过高烧蚀焊盘,或能量不足造成锡膏熔融不充分。
配套检测:焊接完成后增加视觉检测,检查锡量、润湿状态,筛除少锡、多锡、偏移不良件。
工装夹具:定制限位工装,保证传感器壳体定位稳定,保证每次焊接引脚位置重复精度。
五、对比传统焊接
相比电烙铁焊:激光无接触,热损伤小,适合精密小引脚,一致性更好; 相比整板回流焊:回流焊整体高温,会破坏传感器塑料外壳与敏感芯片,无法使用; 激光锡焊刚好适配这款压差传感器外壳不能高温、引脚空间狭小、内部有精密芯片的特殊限制,是该类车载传感器主流焊接方案。
六、松盛光电激光锡焊(尾气压差传感器应用)优势
松盛光电激光锡焊设备,针对尾气压差传感器精密焊接痛点,核心优势在于自研红外闭环恒温温控系统,搭配四点同轴光路(激光、CCD、测温、指示光一体),测温与焊接点位重合,焊点温度波动控制在 ±5℃以内,可动态调节激光功率。针对传感器内部 MEMS 敏感芯片与塑料壳体,大幅降低热冲击,避免壳体熔化变形、芯片零点漂移,减少炸锡与锡珠飞溅风险,保障传感器测量精度。
设备采用微米级视觉定位,对位误差≤±0.003mm,光斑最小可达 20~50μm,可自动补偿 PIN 针注塑公差,精准对准狭小壳体内的信号引脚,有效抑制虚焊、桥连等不良。976/980nm 半导体激光实现非接触局部加热,热影响区域极小,无机械应力,不会刮伤外壳、顶歪引脚。焊点金相组织致密,抗振动耐疲劳,满足国六尾气传感器车载严苛工况。
设备兼容锡膏、锡丝、锡球多种焊料,锡料利用率高,单点焊接毫秒级完成,适配自动化产线。整机模块化设计,维护便捷,可全程记录每颗焊点温度曲线,实现生产数据追溯,满足 IATF16949 汽车电子质量体系,可搭配在线视觉检测,稳定量产良率。


